

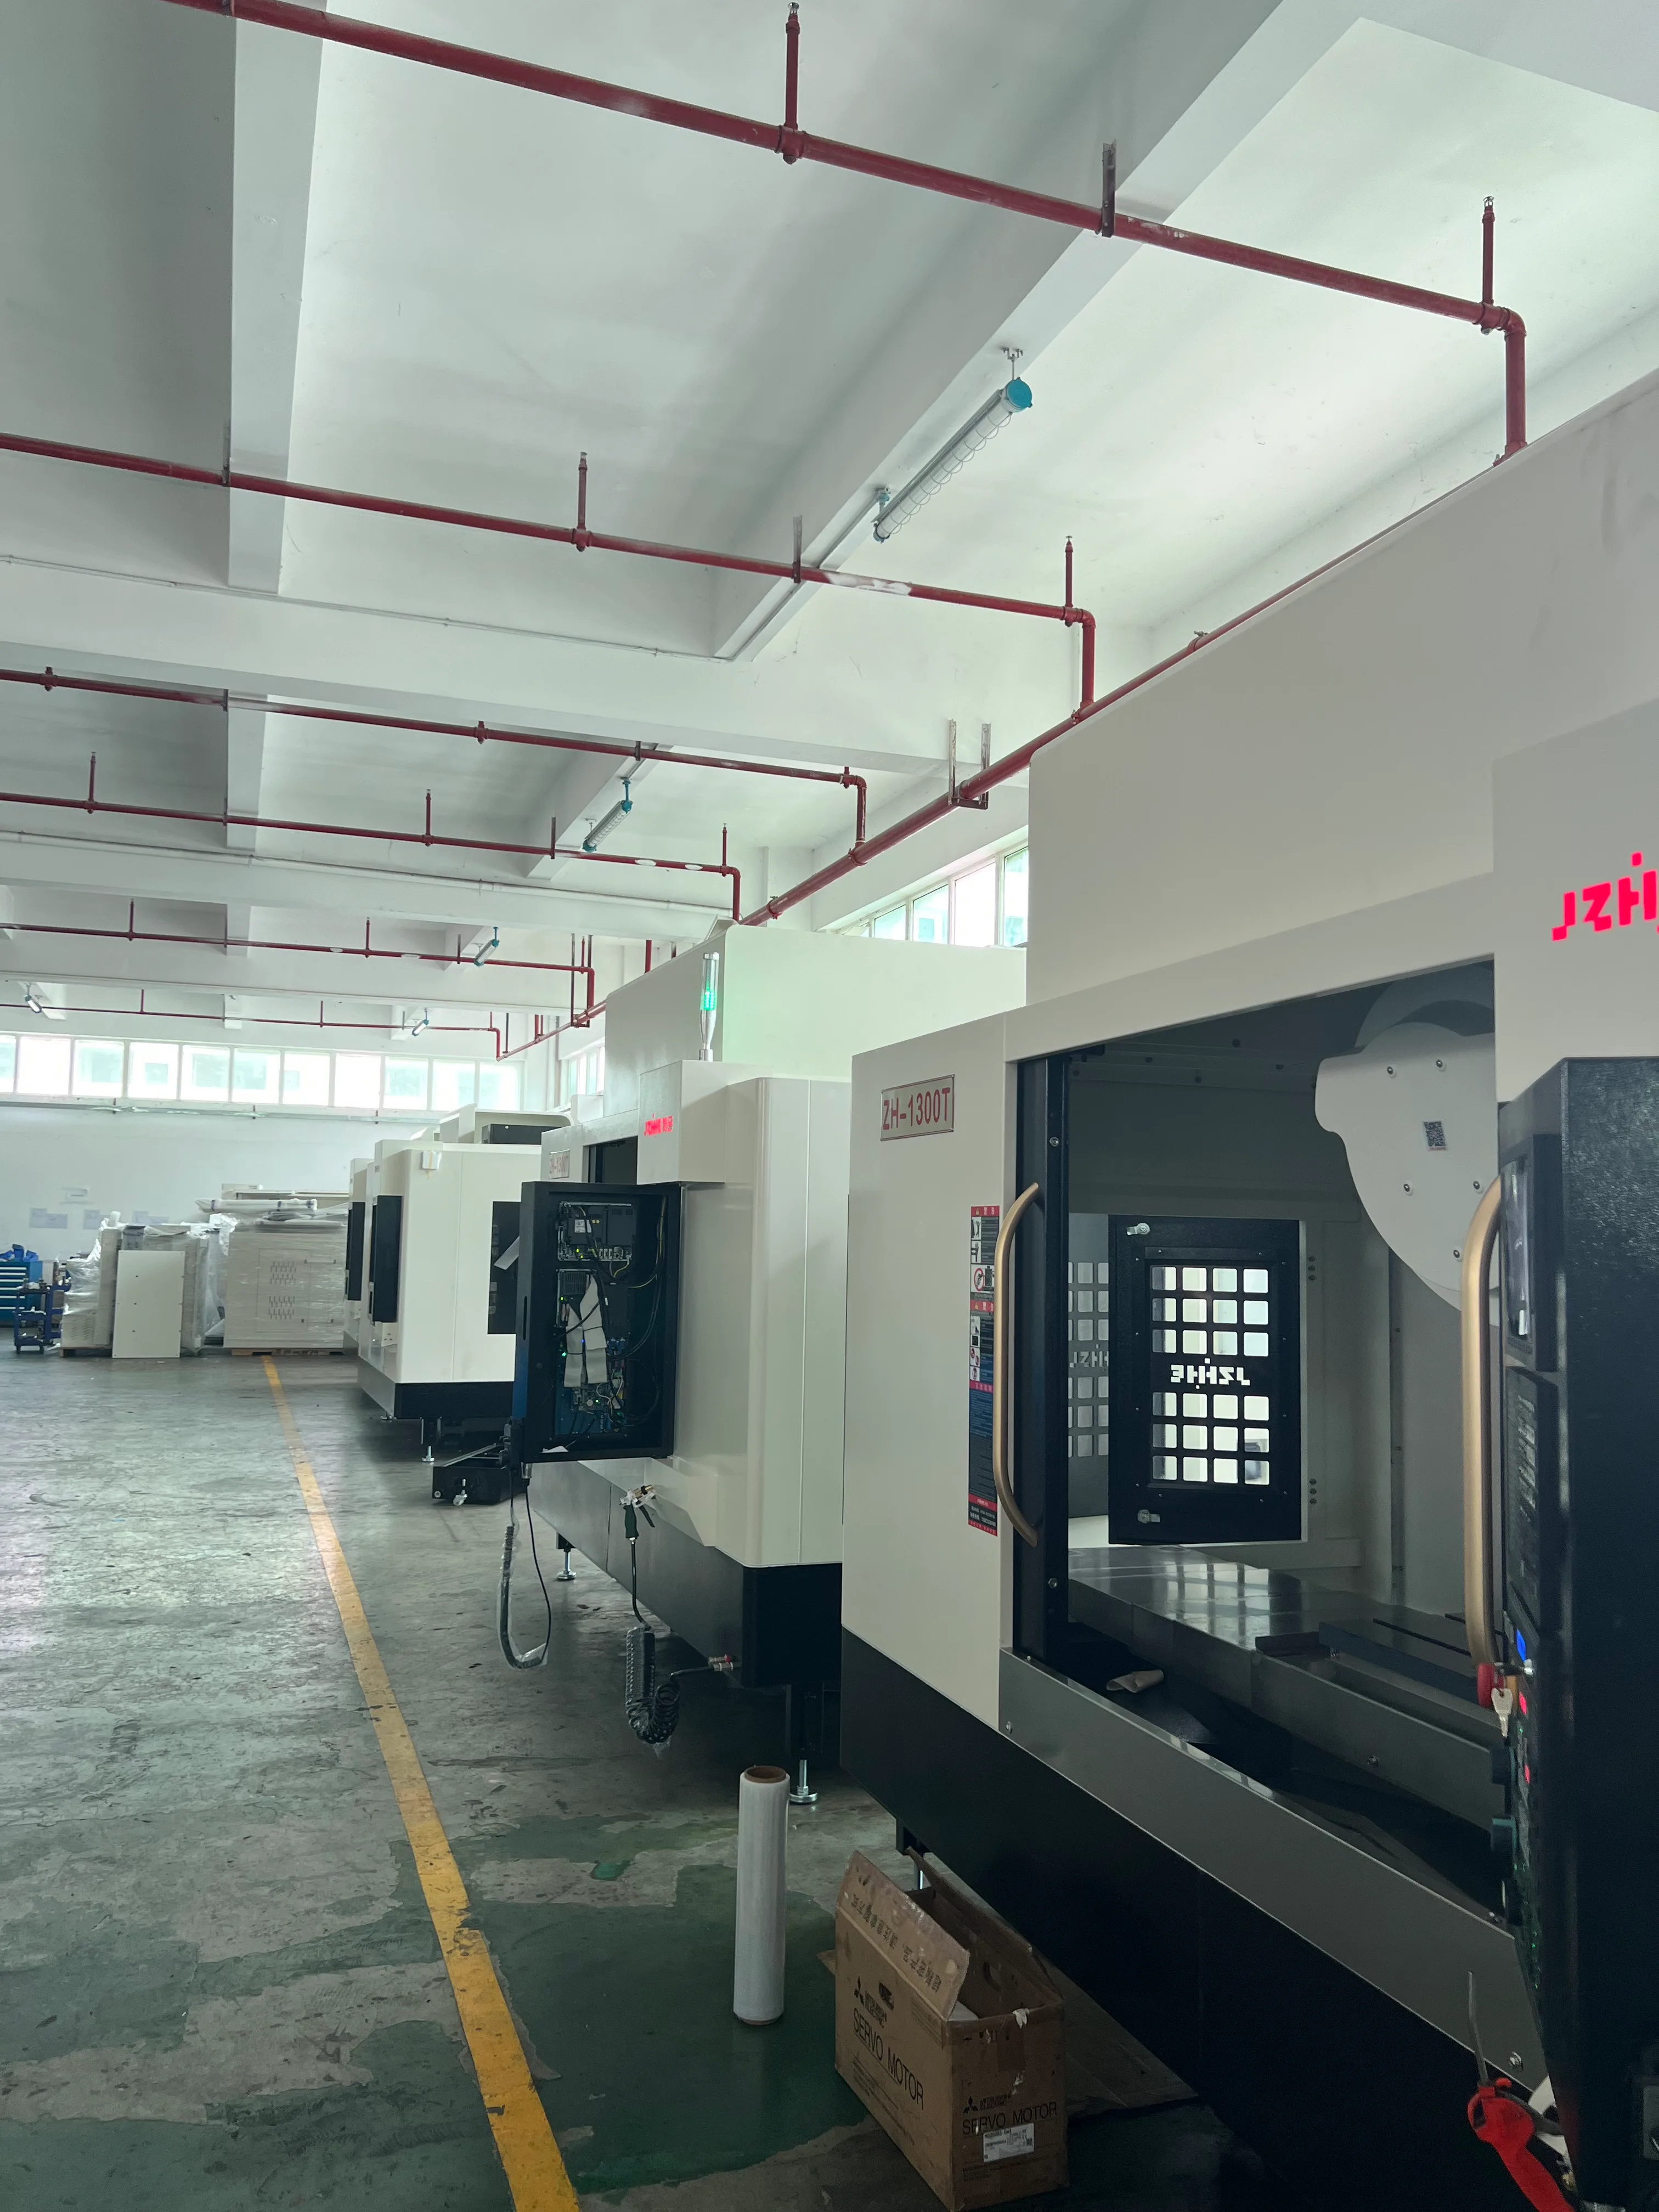
Качество резьбы на станках с ЧПУ для сверления и нарезания резьбы — это результат процесса, а не цифра, напечатанная на упаковке метчика. Хорошая резьба зависит от материала, подготовки отверстия, геометрии инструмента, синхронизации, охлаждающей жидкости, удаления стружки, зажима, метода контроля и решения, принятого в случае обнаружения дефекта в первой детали. Покупатели и производственные бригады должны согласовать эту цепочку, прежде чем сравнивать время цикла.
Данное руководство предназначено для инженеров-технологов, инженеров по качеству, руководителей производства и закупщиков, оценивающих сверлильно-нарезной центр для обработки повторяющихся резьбовых элементов. Это подход, основанный на плане контроля, а не универсальный лист параметров резки. Конечные скорости, подачи, инструменты, смазочные материалы, защитные ограждения и пределы контроля должны быть проверены на соответствие фактическим требованиям к материалу, чертежу, оборудованию и месту назначения.
Определите поток как условие освобождения
Начните с чертежа и выделите требования, которые часто объединяются под общим названием «качество резьбы». Запишите стандарт резьбы, размер, шаг, класс или допуск, глубину, допуск на неполную резьбу, состояние входа, форму основания, обработку поверхности и функциональную деталь, которая будет с ней сопрягаться. Для декоративной резьбы и резьбы, работающей под давлением, требуются разные подтверждения.
Добавьте информацию о состоянии проверки. Проверяется ли резьба на станке, с помощью калибровочного пробника, с помощью ответного крепежного элемента, путем измерения или путем последующего испытания на герметичность или сборку? Отметьте, проверялась ли деталь в зажатом, нагретом, промытом, очищенном от заусенцев или полностью разжатом состоянии. Результат сложно интерпретировать, если состояние детали меняется между обработкой и проверкой.
В документации по контролю качества резьбы на станках с ЧПУ для сверления и нарезания резьбы следует указать лицо, которое может утвердить деталь, и лицо, которое может изменить процесс. Эти роли часто различаются, и размытие границ затрудняет устранение даже небольших дефектов.
При оценке качества резьбы в центрах для сверления и нарезания резьбы на станках с ЧПУ первый вопрос, который необходимо задать, звучит не «Достиг ли метчик нужной глубины?», а «Выдерживает ли контролируемая резьба проверку на соответствие заданным параметрам без повреждений, загрязнений или незарегистрированных корректировок?»
Преобразуйте чертеж в карту управления резьбой.
Создайте отдельную строку для каждого критически важного семейства резьбы. Карточка должна быть достаточно короткой для использования оператором и достаточно подробной для отслеживания инженерным отделом.
| Поле контрольной карты | Что записывать | Почему это важно |
|---|---|---|
| Идентификатор потока | Стандарт, размер, шаг, класс, глубина и редакция чертежа. | Предотвращает применение правильного процесса к неправильной функции. |
| Подготовка отверстия | Условия бурения, расточки, снятия фаски, пилотного бурения и глубины | Контролирует количество материала, оставшегося для попадания в отверстие и предотвращения повреждений. |
| Состояние инструмента | Тип метчика, покрытие, держатель, предел износа и правила замены. | Позволяет отделить износ инструмента от воздействия станка или материала. |
| Движение машины | Синхронизация, режим работы шпинделя, соотношение подачи и реверсивное поведение. | Связывает форму резьбы с фактическим управлением и траекторией движения инструмента. |
| Жидкость и чипы | Охлаждающая жидкость или смазочный материал: направление подачи, концентрация и откачка. | Снижает нагрев, образование уплотнений, заедание и количество ложных срабатываний. |
| Проверка | Калибр, сопрягаемая деталь, точка измерения, частота и правило приемки. | Обеспечивает повторяемость процесса выпуска продукции в разных сменах и для разных операторов. |
| Ответ | Удержание, очистка, повторная проверка, смена инструмента, проверка смещения или эскалация инженерных вопросов. | Предотвращает сокрытие системного дрейфа локальными корректировками |
Используйте эту карточку как при рассмотрении коммерческого предложения, так и в цехе. Поставщик должен знать, какие характеристики резьбы являются типичными, какие — сложными, а какие требуют пробного использования с серийным материалом.
При сравнении станков учитывайте качество резьбы, получаемой на сверлильно-нарезных станках с ЧПУ, поскольку быстрый цикл, не позволяющий получить отслеживаемую резьбу, не является полезным производственным преимуществом.
Начните с отверстия, а не с крана.
Метчик не сможет исправить неровное отверстие. Проверьте диаметр сверла, прямолинейность отверстия, фаску на входе, глубину, состояние заусенцев и соотношение оси отверстия и базовой точки детали. Слишком маленькое отверстие увеличивает крутящий момент и может повредить метчик. Слишком большое отверстие может привести к образованию слабой или неполной резьбы. Поврежденный вход может привести к выходу из строя измерительного инструмента, даже если внутренняя форма приемлема.
Для глухих отверстий необходимо подтвердить полезную глубину, учитывая диаметр сверла, пространство для стружки, шаг метчика и требуемую полную длину резьбы. Номинальная глубина может выглядеть достаточной на чертеже, но при этом не оставлять безопасного запаса для стружки или нережущей части метчика. Зафиксируйте состояние дна и проверьте его, если применение зависит от полного зацепления.
Различия в материалах следует рассматривать в рамках одного обзора. Алюминий, нержавеющая сталь, чугун и труднообрабатываемые сплавы демонстрируют различное поведение при резке. Твердые участки, литая корка, размазанный материал или остаточные напряжения могут изменить результат от одной заготовки к другой. Перед изменением смещения следует отделить данные о материале от данных о работе станка.
Обсуждение гибкой системы крепления в материалах NIST является полезным справочным материалом, когда тонкий корпус или эксцентричная заготовка могут смещаться при зажиме. Оно не заменяет собой испытание на предполагаемой детали.
Подберите геометрию инструмента в соответствии с выполняемой задачей.
Выберите метчик, сверло, держатель и инструмент для снятия фаски в комплекте. Проверьте форму канавок, тип наконечника, покрытие, зазор, вылет, подачу охлаждающей жидкости, а также предназначен ли метчик для сквозных или глухих отверстий. Длинный инструмент может достигать нужного элемента, но терять жесткость или увеличивать отклонение. Инструмент, отлично работающий с легкорежущей сплавом, может испытывать трудности при упрочнении материала.
Определите правило срока службы инструмента, которое оператор сможет соблюдать. Это может быть момент затяжки резьбонарезного метчика, тенденция изменения измеренных характеристик, максимальное количество отверстий, повреждение кромки или их комбинация. Не ждите поломки метчика, чтобы объявить инструмент изношенным. Руководство по техническому обслуживанию держателя инструмента на станке с ЧПУ — полезное напоминание о том, что состояние держателя, биение и зажимные поверхности являются частью системы резания.
Качество резьбы в центрах с ЧПУ-обработкой при сверлении и нарезании резьбы улучшается, когда смена инструмента инициируется на основе имеющихся данных, а не расплывчатым утверждением типа «замените, если качество обработки ухудшилось». На контрольной карте следует указать триггер, наблюдаемое значение и лицо, ответственное за принятие решения.
Проверьте синхронизацию и удаление микросхемы.
Жесткая нарезка резьбы зависит от соотношения вращения шпинделя и осевой подачи. Необходимо проверить режим управления, расчет шага резьбы, реакцию шпинделя, реверс и любые настройки, изменяющие поведение на дне отверстия. Поставщик оборудования должен подтвердить заказанную конфигурацию и функции управления, используемые предлагаемой программой.
Затем проверьте траекторию движения стружки. Стружка может забиваться в глухое отверстие, наматываться на инструмент, блокировать подачу охлаждающей жидкости или царапать резьбу при извлечении. Укажите фактическую глубину отверстия, материал, тип метчика, направление подачи охлаждающей жидкости и любой метод прерывистого или стружколомного действия, использованный в испытании. Образец, выглядящий чистым, полученный с помощью необычного этапа ручной очистки, не является репрезентативным доказательством.
Используйте ассортимент продукции для сверлильно-обрабатывающих центров и руководство по выпуску затвора для сверления и нарезания резьбы на станках с ЧПУ в качестве отправных точек для вопросов, касающихся станков и технологических процессов. Уточните, какие функции являются стандартными, какие — дополнительными, а какие зависят от выбранного блока управления и шпинделя.
Контроль подачи охлаждающей жидкости и смазки как входных параметров.
Запишите тип жидкости, концентрацию или настройку подачи, давление, положение сопла, температуру, фильтрацию и способ пополнения. Жидкость, достигающая верхней части детали, может не достигать глухой резьбы. Концентрация, приемлемая для сверления, может быть неприемлема для нарезания резьбы, обработки материала, уплотнения или последующего процесса промывки.
Руководство по выбору системы охлаждения для станков с ЧПУ может помочь структурировать обсуждение интерфейса. Используйте карту управления резьбой, соответствующую конкретной операции. Важными показателями являются состояние жидкости у инструмента, поведение стружки и ее влияние на готовое изделие.
Проверка с помощью функционального измерительного прибора и технологического сигнала.
Выберите основной метод контроля в зависимости от риска. Проходной калибр может показать функциональную пригодность, но он может не объяснить тенденцию. Измерительная система может показать шаг или диаметр, но она может не воспроизводить сборку. Сопрягаемая деталь может показать соответствие размеров, но также может скрывать повреждения или загрязнения. Используйте более одного метода, если резьба имеет критически важное значение для безопасности, критически важна для герметичности или ремонт обходится дорого.
Определите состояние измерительного прибора, метод очистки, усилие вставки, правило вращения, температуру проверки и что происходит после отказа. Руководство по приемочным испытаниям станков с ЧПУ полезно для разделения проверок конфигурации, функций безопасности и репрезентативных доказательств обработки. Приемка резьбы должна быть частью этих доказательств, если резьбовые элементы являются центральным элементом работы.
Отслеживайте результаты по инструменту, станции, партии материала, настройкам, зависящим от оператора, и порядку обработки. Внезапный отказ после смены инструмента предполагает иное расследование, чем постепенное увеличение момента затяжки в течение партии. Данные не позволяют автоматически установить причину, но указывают команде, с чего начать поиск.
Раздельные сигналы для станка, инструмента, материала и метода
Если обсуждение не состоялось, воздержитесь от самых быстрых объяснений. Используйте обзор в четыре колонки:
| Сигнал | Вопросы, которые следует задать в первую очередь | Полезное подтверждение |
|---|---|---|
| Машина | Изменились ли синхронизация, отклик шпинделя, возврат в нулевое положение или биение? | Заведомо исправный инструмент и справочные материалы на одном и том же станке. |
| Инструмент | Изношен ли метчик, имеет ли сколы, забит ли он, неправильно ли идентифицирован или неправильно ли зажат? | Сравнение новых инструментов и проверка держателя/биения |
| Материал | Изменились ли твердость, состояние литой поверхности, закалка, партия или состояние заготовки? | Материальная документация и контрольный образец из другой партии. |
| Метод | Изменились ли размер отверстия, фаска, тип охлаждающей жидкости, глубина, программа или этап очистки? | Проверка изменений и повторение цикла с одним контролируемым изменением. |
Это более надежный метод, чем добавление скорости вращения шпинделя или подачи к каждому случаю отказа. Изменение может улучшить один образец, но при этом отдалить процесс от стабильного диапазона. Завершите расследование, задокументировав причину, исправление и повторную проверку.
Разработайте план по выполнению первого и последующих заказов.
Для каждого этапа запишите:
- Идентификатор резьбы, партия материала, инструмент, держатель, версия программы и конфигурация станка.
- Подготовка отверстия и резьбонарезного узла, состояние рабочей среды и метод удаления стружки.
- Результаты измерений, результаты измерений сопрягаемой детали (где применимо) и любые измеренные тенденции.
- Решение о выпуске, приостановке, доработке, изменении инструмента или эскалации проблемы.
Для обеспечения высокого качества резьбы при сверлении и нарезании резьбы на станках с ЧПУ, план обработки повторяющихся деталей должен включать в себя наихудший вариант резьбы, а не только самый простой. Если процесс предназначен для автоматизированного производства, необходимо проверить условия срабатывания сигнализации, смены инструмента, отсутствия деталей и восстановления, которые имеют значение, когда рядом со станком нет инженера.
Защитите оператора и оборудование.
Повреждения резьбы могут привести к образованию острых стружек, поломке инструментов, накоплению энергии и необходимости ручной очистки. Процедура реагирования должна определять, когда станок останавливается, изолируется и осматривается. Не следует просить оператора залезать в охраняемую зону, чтобы достать сломанный метчик или очистить забитое отверстие.
В требованиях OSHA к защите оборудования рассматриваются опасности на рабочем месте, меры безопасности и контроль доступа. Применяйте законы и требования к компетентным лицам целевого рынка. План контроля за резьбой не заменяет защиту оборудования, блокировку, обучение или оценку рисков.
Пример: Одна удачная сюжетная линия скрывает подвох.
Рассмотрим алюминиевый корпус с двенадцатью глухими резьбовыми отверстиями. Первая деталь проходит проверку калибром. После нескольких десятков деталей два отверстия начинают демонстрировать более высокий момент затяжки. Быстрое изменение смещения позволяет следующей детали пройти проверку, но тенденция возвращается.
Команда проверяет записи по каждому инструменту и обнаруживает, что отверстия с высоким крутящим моментом находятся на одной и той же станции. Сверло начинает изнашиваться, фаска на входе становится меньше, а стружка скапливается на дне, потому что сопло охлаждающей жидкости сместилось во время очистки. Метчик — не единственная проблема. Исправленная трасса восстанавливает подготовку отверстия, меняет положение сопла, устанавливает триггер замены сверла и отделяет следы метчика от следов отверстия.
Вопросы от производственных и контрольно-качественных групп
Может ли качественный калибр подтвердить, что резьба пригодна для использования?
Это может предоставить полезные функциональные доказательства, но не обязательно описывает все требования. Подтвердите чертеж, класс измерительного прибора, метод очистки, правило установки и любые проверки сборки или герметичности. Используйте дополнительные измерения, если этого требует риск.
Следует ли менять резьбонарезной наконечник всякий раз, когда выходит из строя один из потоков?
Не автоматически. Возьмите поврежденные детали, проверьте калибр и состояние отверстия, просмотрите программу и синхронизацию, а также осмотрите инструмент и держатель. Замените инструмент в соответствии с правилом, основанным на фактических данных, затем повторно проверьте с использованием репрезентативного материала.
Почему резьба может выйти из строя после того, как сверление выглядит нормально?
Нарезание резьбы добавляет такие переменные, как крутящий момент, синхронизация, образование стружки, смазка и состояние инструмента. Отверстие может выглядеть приемлемо, но при этом быть слишком маленьким, смещенным, шероховатым, глубоко забитым стружкой или неправильно снятым фаской для метчика.
Всегда ли требуется жесткая нарезка резьбы?
Правильный метод зависит от системы управления станком, шпинделя, инструмента, резьбы, материала и требуемого результата. Попросите поставщика подтвердить заказанную конфигурацию и продемонстрировать характерные особенности, а не предполагать режим работы, исходя из названия станка.
Сколько частей следует включить в эксперимент?
Этого достаточно, чтобы выявить вариативность, имеющую значение для принятия решения, включая самую сложную резьбу и стандартную последовательность настройки. Одна демонстрационная деталь является свидетельством возможности, а не доказательством стабильности производства.
Что включает в себя качество резьбы, получаемой на станках с ЧПУ для сверления и нарезания резьбы, помимо точности подгонки по калибру?
Он включает в себя требования к чертежу, подготовку отверстий, состояние инструмента и держателя, синхронизацию, поведение охлаждающей жидкости и стружки, состояние контроля, данные о тенденциях и документированную реакцию на отказ элемента. Точность посадки калибра — это один из сигналов подтверждения, а не весь план управления.
Что следует отправить на проверку качества резьбы?
Предоставьте чертежи, стандарты резьбы, информацию о материале и заготовке, детали отверстий и фасок, данные о метчиках и держателях, информацию об охлаждающей жидкости, метод контроля качества, объем производства, историю дефектов, а также предлагаемую конфигурацию станка и системы управления.
Отправьте компании Zhihe CNC пакет доказательств в виде резьбы.
Для обеспечения качества резьбы на станках с ЧПУ для сверления и нарезания резьбы, отправьте в компанию Zhihe CNC карту контроля резьбы, типовые детали, изменения в чертежах, записи о материалах, схему инструмента и держателя, условия охлаждения, метод измерения, производственный ассортимент и вопросы для открытых испытаний. Запросите анализ конкретной модели, касающийся функций шпинделя и управления, доступа к инструменту, удаления стружки, интерфейсов охлаждающей жидкости, приемочных образцов и исключений из коммерческого предложения. Используйте ассортимент продукции Zhihe CNC для сравнения архитектур станков, а затем свяжитесь с инженерной группой, предоставив пакет подтверждающих документов.





