

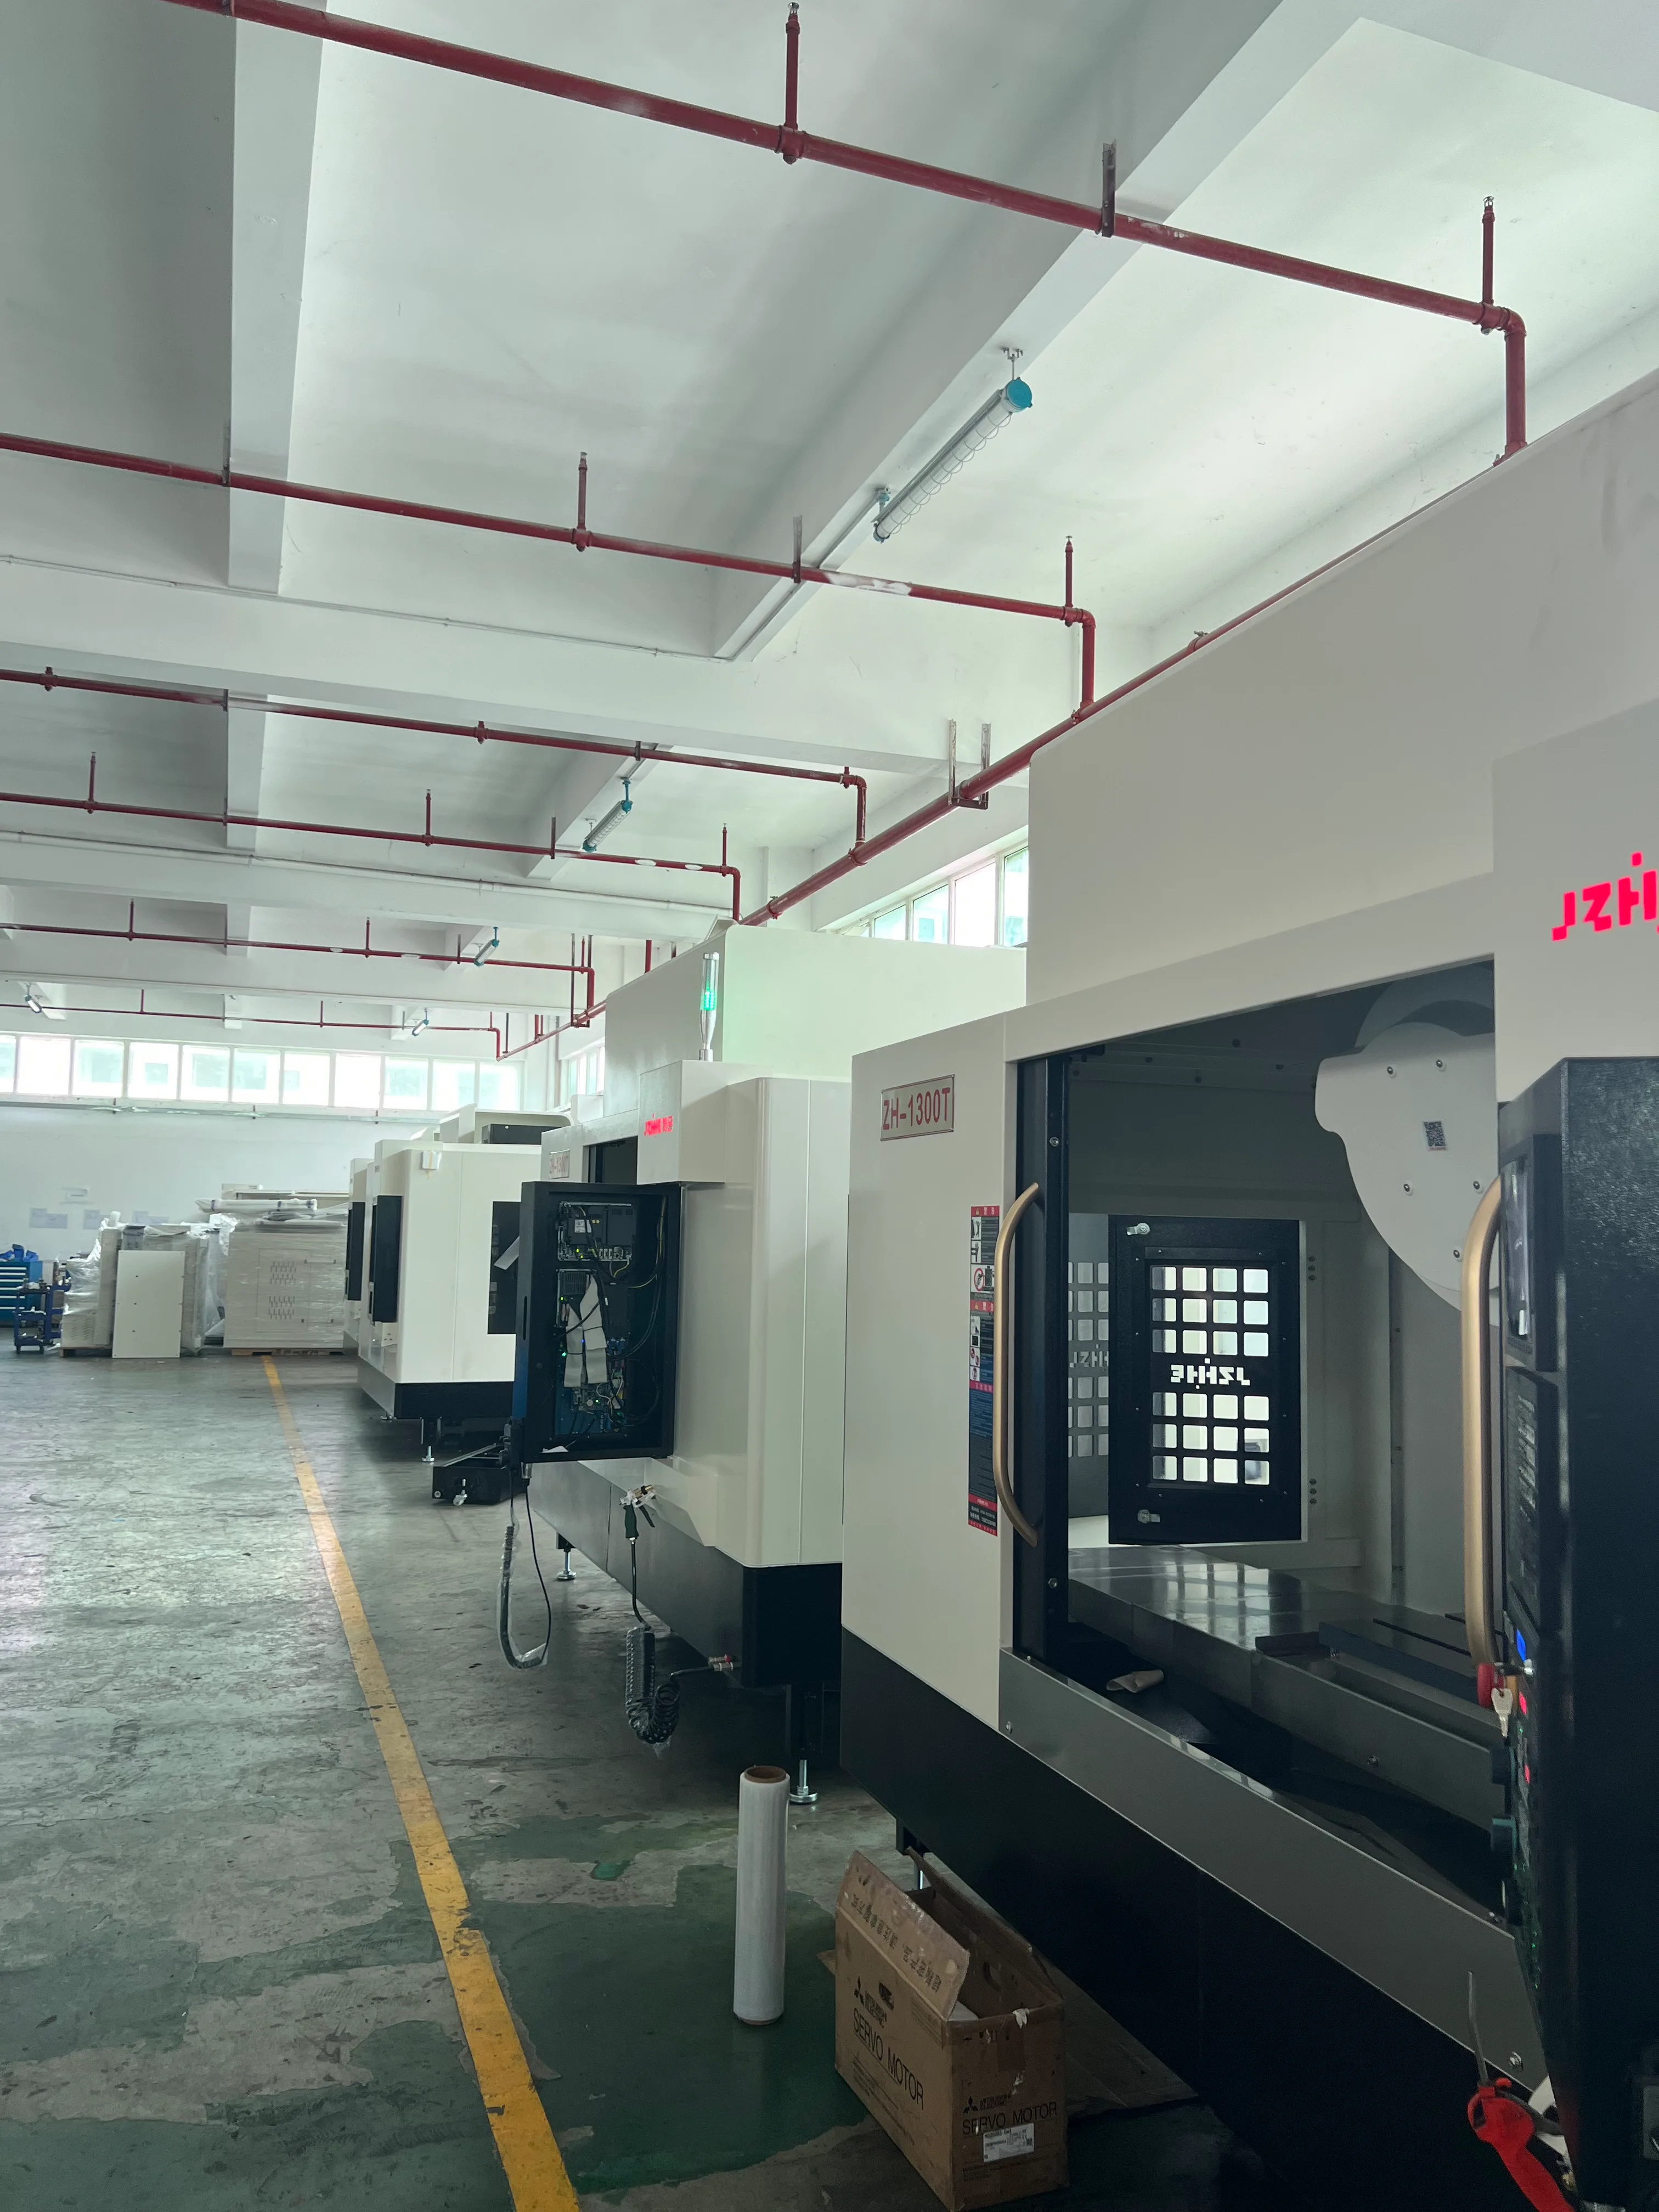
คุณภาพของเกลียวที่ได้จากการเจาะและต๊าปด้วยเครื่อง CNC นั้นเป็นผลลัพธ์ของกระบวนการ ไม่ใช่ตัวเลขที่พิมพ์อยู่บนกล่องดอกต๊า ป เกลียวที่ดีนั้นขึ้นอยู่กับวัสดุ การเตรียมรู รูปทรงของเครื่องมือ การซิงโครไนซ์ สารหล่อเย็น การระบายเศษ การจับยึด วิธีการตรวจสอบ และการตัดสินใจเมื่อชิ้นงานแรกไม่ถูกต้อง ผู้ซื้อและทีมผลิตควรตกลงกันในห่วงโซ่นั้นก่อนที่จะเปรียบเทียบเวลาในการผลิต
คู่มือนี้จัดทำขึ้นสำหรับวิศวกรกระบวนการ วิศวกรคุณภาพ หัวหน้างานฝ่ายผลิต และผู้จัดซื้อที่กำลังประเมินเครื่องเจาะและต๊าปเกลียวสำหรับงานที่มีเกลียวซ้ำๆ โดยเน้นวิธีการวางแผนควบคุมมากกว่าการใช้เอกสารกำหนดพารามิเตอร์การตัดแบบทั่วไป ความเร็วรอบสุดท้าย อัตราป้อน เครื่องมือ สารหล่อลื่น อุปกรณ์ป้องกัน และขีดจำกัดการตรวจสอบจะต้องได้รับการตรวจสอบความถูกต้องสำหรับวัสดุ แบบร่าง เครื่องจักร และข้อกำหนดปลายทางที่แท้จริง
กำหนดเธรดเป็นเงื่อนไขการปล่อย
เริ่มจากแบบร่างและแยกข้อกำหนดต่างๆ ที่มักถูกรวมไว้ภายใต้หัวข้อ “คุณภาพเกลียว” บันทึกมาตรฐานเกลียว ขนาด ระยะห่างเกลียว ระดับหรือค่าความคลาดเคลื่อน ความลึก ค่าเผื่อเกลียวไม่สมบูรณ์ สภาพการเข้าเกลียว รูปทรงด้านล่าง การรักษาพื้นผิว และชิ้นส่วนใช้งานที่จะประกอบเข้าด้วยกัน เกลียวเพื่อความสวยงามและเกลียวที่รับแรงดันต้องใช้หลักฐานที่แตกต่างกัน
เพิ่มสถานะการตรวจสอบ มีการตรวจสอบเกลียวในเครื่องจักร ด้วยเกจวัดเกลียว ด้วยตัวยึดที่เข้าคู่กัน โดยการวัด หรือโดยการทดสอบการรั่วไหลหรือการประกอบในภายหลังหรือไม่ โปรดระบุว่าชิ้นส่วนได้รับการตรวจสอบในขณะที่ถูกยึดไว้ อุ่น ล้าง ขจัดครีบ หรือปล่อยออกอย่างสมบูรณ์ ผลลัพธ์จะตีความได้ยากเมื่อสถานะของชิ้นส่วนเปลี่ยนแปลงระหว่างการกลึงและการตรวจสอบ
บันทึกคุณภาพงานเจาะและต๊าปเกลียวของเครื่อง CNC ควรระบุบุคคลที่มีอำนาจอนุมัติชิ้นงาน และบุคคลที่มีอำนาจแก้ไขกระบวนการ บทบาทเหล่านี้มักแตกต่างกัน และการปล่อยให้ขอบเขตไม่ชัดเจนจะทำให้การควบคุมข้อบกพร่องเล็กน้อยทำได้ยากขึ้น
สำหรับการตรวจสอบคุณภาพเกลียวด้วยเครื่องเจาะและต๊าป CNC คำถามแรกที่สำคัญไม่ใช่ “ต๊าปถึงความลึกที่ต้องการหรือไม่?” แต่เป็น “เกลียวที่ควบคุมได้นั้น ผ่านการทดสอบการทำงานตามที่ตั้งใจไว้โดยไม่มีความเสียหาย การปนเปื้อน หรือการปรับแต่งที่ไม่ได้บันทึกไว้หรือไม่?”
แปลงภาพวาดให้เป็นบัตรควบคุมเกลียว
สร้างแถวหนึ่งแถวสำหรับตระกูลเกลียวที่สำคัญแต่ละประเภท รักษาความสั้นของบัตรให้ผู้ปฏิบัติงานสามารถใช้งานได้ และมีรายละเอียดมากพอสำหรับฝ่ายวิศวกรรมในการตรวจสอบ
| ช่องการ์ดควบคุม | สิ่งที่ต้องบันทึก | ทำไมเรื่องนี้ถึงสำคัญ |
|---|---|---|
| เอกลักษณ์ของเธรด | มาตรฐาน ขนาด ระยะห่าง ชั้น ความลึก และการแก้ไขแบบร่าง | ป้องกันไม่ให้กระบวนการที่ถูกต้องถูกนำไปใช้กับคุณลักษณะที่ไม่ถูกต้อง |
| การเตรียมหลุม | เงื่อนไขการเจาะ การคว้าน การลบคม การนำร่อง และความลึก | ควบคุมวัสดุที่เหลือสำหรับก๊อกน้ำและความเสียหายจากการเข้า |
| สถานะเครื่องมือ | ประเภทของดอกต๊าป, การเคลือบผิว, ตัวยึด, ขีดจำกัดการสึกหรอ และกฎการเปลี่ยน | แยกความเสื่อมสภาพของเครื่องมือออกจากผลกระทบจากเครื่องจักรหรือวัสดุ |
| การเคลื่อนที่ของเครื่องจักร | การซิงโครไนซ์ โหมดแกนหมุน ความสัมพันธ์การป้อน และพฤติกรรมการกลับทิศทาง | เชื่อมโยงรูปแบบเกลียวเข้ากับการควบคุมและเส้นทางการเคลื่อนที่ของเครื่องมือจริง |
| ของเหลวและเศษชิ้นส่วน | สารหล่อเย็นหรือสารหล่อลื่น ทิศทางการส่ง ความเข้มข้น และการระบายออก | ลดความร้อน การอัดแน่น การเสียดสี และความล้มเหลวที่ผิดพลาด |
| การตรวจสอบ | เกจ, ชิ้นส่วนที่ประกบกัน, จุดวัด, ความถี่ และกฎการยอมรับ | ทำให้การปล่อยผลิตภัณฑ์สามารถทำซ้ำได้ในทุกกะและผู้ปฏิบัติงาน |
| การตอบสนอง | จับยึด ทำความสะอาด ตรวจสอบซ้ำ เปลี่ยนเครื่องมือ ตรวจสอบค่าชดเชย หรือส่งต่อไปยังฝ่ายวิศวกรรม | ป้องกันไม่ให้การปรับเปลี่ยนในระดับท้องถิ่นบดบังการเปลี่ยนแปลงในระดับระบบ |
ใช้การ์ดนี้ในการตรวจสอบใบเสนอราคา รวมถึงในการใช้งานจริงในโรงงานด้วย ผู้ผลิตควรทราบว่าคุณลักษณะของเกลียวแบบใดที่เป็นตัวอย่าง แบบใดที่ยาก และแบบใดที่ต้องทดลองใช้กับวัสดุที่ใช้ในการผลิตจริง
นำบัตรคุณภาพเกลียวของเครื่องเจาะและต๊าปเกลียว CNC มาใช้ในการเปรียบเทียบเครื่องจักร เพราะรอบการทำงานที่รวดเร็วแต่ไม่สามารถสร้างเกลียวที่ตรวจสอบย้อนกลับได้นั้น ไม่ใช่ข้อได้เปรียบในการผลิตที่มีประโยชน์
เริ่มจากรู ไม่ใช่ก๊อก
ดอกต๊าปไม่สามารถแก้ไขรูที่ไม่สม่ำเสมอได้ ตรวจสอบเส้นผ่านศูนย์กลางของดอกสว่าน ความตรงของรู มุมลบคมที่ปากรู ความลึก สภาพของครีบ และความสัมพันธ์ระหว่างแกนของรูและจุดอ้างอิงของชิ้นงาน รูที่เล็กเกินไปจะเพิ่มแรงบิดและอาจทำให้ดอกต๊าปเสียหายได้ รูที่ใหญ่เกินไปอาจทำให้เกลียวอ่อนแอหรือไม่สมบูรณ์ ปากรูที่เสียหายอาจทำให้เกจวัดใช้งานไม่ได้แม้ว่ารูปทรงภายในจะยอมรับได้ก็ตาม
สำหรับรูตัน ให้ตรวจสอบความลึกที่ใช้งานได้หลังจากคำนึงถึงปลายดอกสว่าน พื้นที่สำหรับเศษวัสดุ ระยะนำของดอกต๊าป และความยาวเกลียวเต็มที่ต้องการแล้ว ความลึกที่ระบุในแบบอาจดูเพียงพอ แต่ไม่มีระยะปลอดภัยสำหรับเศษวัสดุหรือส่วนที่ไม่คมของดอกต๊าป บันทึกสภาพด้านล่างและตรวจสอบอีกครั้งเมื่อการใช้งานขึ้นอยู่กับการยึดติดอย่างสมบูรณ์
ความแตกต่างของวัสดุควรได้รับการตรวจสอบในคราวเดียวกัน อะลูมิเนียม สแตนเลส เหล็กหล่อ และโลหะผสมที่ตัดยากนั้นมีลักษณะการตัดที่แตกต่างกัน จุดแข็ง ผิวหล่อ วัสดุที่ปนเปื้อน หรือความเครียดตกค้าง สามารถเปลี่ยนแปลงผลลัพธ์จากชิ้นงานหนึ่งไปยังอีกชิ้นงานหนึ่งได้ ควรแยกหลักฐานของวัสดุออกจากหลักฐานของเครื่องจักร ก่อนที่จะทำการปรับค่าชดเชย
บทความของ NIST เกี่ยวกับ ระบบจับยึดแบบยืดหยุ่น นั้นมีประโยชน์ในแง่ของข้อมูลพื้นฐานเมื่อตัวเรือนบางหรือชิ้นงานที่ไม่สมมาตรอาจเคลื่อนที่ขณะจับยึด อย่างไรก็ตาม ข้อมูลดังกล่าวไม่ได้ทดแทนการทดลองใช้งานกับชิ้นส่วนที่ต้องการผลิตจริง
เลือกรูปทรงของเครื่องมือให้เหมาะสมกับงาน
เลือกดอกต๊าป ดอกสว่าน ด้ามจับ และเครื่องมือลบคมเป็นชุดเดียวกัน ตรวจสอบรูปทรงร่องดอกต๊าป รูปทรงปลายดอก การเคลือบผิว การลดแรงกด การยืดตัว การจ่ายน้ำหล่อเย็น และดูว่าดอกต๊าปนั้นใช้สำหรับรูทะลุหรือรูตัน เครื่องมือที่ยาวอาจเข้าถึงชิ้นงานได้ แต่ความแข็งแรงอาจลดลงหรือเกิดการโก่งงอมากขึ้น เครื่องมือที่ทำงานได้ดีเยี่ยมในโลหะผสมที่ตัดได้ง่าย อาจทำงานได้ไม่ดีเมื่อวัสดุแข็งตัวจากการทำงาน
กำหนดกฎเกณฑ์อายุการใช้งานของเครื่องมือที่ผู้ปฏิบัติงานสามารถสังเกตได้ อาจเป็นแรงบิดของเกจวัดเกลียว แนวโน้มของลักษณะที่วัดได้ จำนวนรูสูงสุด ความเสียหายของคมตัด หรือการผสมผสานกัน อย่ารอให้ดอกต๊าปหักก่อนจึงจะประกาศว่าเครื่องมือหมดอายุ การใช้งาน คู่มือการบำรุงรักษาตัวจับยึดเครื่องมือเครื่องจักร CNC เป็นเครื่องเตือนใจที่มีประโยชน์ว่า สภาพของตัวจับยึด การเบี่ยงเบน และพื้นผิวการจับยึดเป็นส่วนหนึ่งของระบบการตัด
คุณภาพการเจาะและต๊าปเกลียวศูนย์กลางด้วยเครื่อง CNC จะดีขึ้นเมื่อการเปลี่ยนเครื่องมือเกิดขึ้นจากหลักฐานที่สังเกตได้ แทนที่จะเป็นคำกล่าวที่ไม่ชัดเจน เช่น “เปลี่ยนเมื่อผิวงานดูไม่ดี” ควรบันทึกตัวกระตุ้น ค่าที่สังเกตได้ และบุคคลที่รับผิดชอบการตัดสินใจไว้ในบัตรควบคุม
ตรวจสอบการซิงโครไนซ์และการอพยพชิป
การตอกเกลียวแบบแข็งขึ้นอยู่กับความสัมพันธ์ระหว่างการหมุนของแกนหมุนและการป้อนตามแนวแกน ตรวจสอบโหมดควบคุม การคำนวณระยะห่างของเกลียว การตอบสนองของแกนหมุน การกลับทิศทาง และการตั้งค่าใดๆ ที่เปลี่ยนแปลงพฤติกรรมที่ก้นรู ผู้จำหน่ายเครื่องจักรควรยืนยันการกำหนดค่าที่สั่งซื้อและฟังก์ชันการควบคุมที่ใช้โดยโปรแกรมที่เสนอ
จากนั้นให้ตรวจสอบเส้นทางการเคลื่อนที่ของเศษโลหะ เศษโลหะอาจอุดตันในรูตัน พันรอบเครื่องมือ ปิดกั้นน้ำหล่อเย็น หรือทำให้เกลียวเป็นรอยระหว่างการดึงออก ให้ระบุความลึกของรูจริง วัสดุ รูปแบบของดอกต๊าป ทิศทางการไหลของน้ำหล่อเย็น และวิธีการตอกหรือวิธีการหักเศษโลหะใดๆ ในการทดลอง ชิ้นงานที่ดูสะอาดแต่ทำด้วยขั้นตอนการทำความสะอาดด้วยมือที่ผิดปกติ ไม่ถือเป็นหลักฐานที่แสดงถึงการทำงานโดยทั่วไป
ใช้ กลุ่มผลิตภัณฑ์เครื่องเจาะ และ ต๊าปเกลียว CNC และคู่มือประตูปล่อยเกลียว เป็นจุดเริ่มต้นในการถามคำถามเกี่ยวกับเครื่องจักรและกระบวนการ สอบถามว่าฟังก์ชันใดเป็นฟังก์ชันมาตรฐาน ฟังก์ชันใดเป็นตัวเลือก และฟังก์ชันใดขึ้นอยู่กับชุดควบคุมและแกนหมุนที่เลือก
ควบคุมสารหล่อเย็นและสารหล่อลื่นโดยใช้ข้อมูลป้อนเข้า
บันทึกชนิดของของเหลว ความเข้มข้น หรือการตั้งค่าการจ่าย แรงดัน ตำแหน่งหัวฉีด อุณหภูมิ การกรอง และวิธีการเติม ของเหลวที่ไปถึงด้านบนของชิ้นส่วนอาจไม่สามารถเข้าถึงเกลียวตันได้ ความเข้มข้นที่ยอมรับได้สำหรับการเจาะอาจไม่เหมาะสมสำหรับการต๊าปเกลียว วัสดุ ซีล หรือกระบวนการล้างในขั้นตอนถัดไป
คู่มือการเลือกใช้ระบบหล่อเย็นสำหรับเครื่อง CNC สามารถช่วยในการจัดโครงสร้างการอธิบายส่วนต่อประสานได้ ควรเก็บการ์ดควบคุมเกลียวให้เหมาะสมกับการทำงาน หลักฐานสำคัญคือ สภาพของของเหลวที่เครื่องมือ พฤติกรรมของเศษโลหะ และผลกระทบต่อชิ้นงานที่เสร็จสมบูรณ์
ตรวจสอบด้วยเกจวัดการทำงานและสัญญาณกระบวนการ
เลือกวิธีการตรวจสอบหลักตามระดับความเสี่ยง เกจวัดความพอดี (go gauge) อาจแสดงให้เห็นถึงการยอมรับการใช้งาน แต่ก็อาจไม่สามารถอธิบายแนวโน้มได้ ระบบการวัดอาจแสดงระยะห่างของเกลียวหรือเส้นผ่านศูนย์กลาง แต่ก็อาจไม่สามารถจำลองการประกอบได้ ชิ้นส่วนที่ประกบกันอาจแสดงให้เห็นถึงความพอดี แต่ก็อาจซ่อนความเสียหายหรือการปนเปื้อนไว้ได้ ควรใช้มากกว่าหนึ่งวิธีเมื่อเกลียวมีความสำคัญต่อความปลอดภัย มีความสำคัญต่อการรั่วซึม หรือมีค่าใช้จ่ายในการซ่อมแซมสูง
กำหนดเงื่อนไขของเกจ วิธีการทำความสะอาด แรงในการสอดใส่ กฎการหมุน อุณหภูมิในการตรวจสอบ และสิ่งที่เกิดขึ้นหลังจากความล้มเหลว คู่มือการทดสอบการยอมรับเครื่องจักร CNC มีประโยชน์สำหรับการแยกการตรวจสอบการกำหนดค่า ฟังก์ชันด้านความปลอดภัย และหลักฐานการตัดเฉือนที่เป็นตัวแทน การยอมรับเกลียวควรเป็นส่วนหนึ่งของหลักฐานนั้นเมื่อคุณลักษณะที่เป็นเกลียวเป็นส่วนสำคัญของงาน
ติดตามผลลัพธ์โดยแยกตามเครื่องมือ สถานี ล็อตวัสดุ การตั้งค่าที่เกี่ยวข้องกับผู้ปฏิบัติงาน และลำดับการตัดเฉือน ความล้มเหลวอย่างกะทันหันหลังจากเปลี่ยนเครื่องมือบ่งชี้ว่าต้องตรวจสอบด้วยวิธีที่แตกต่างจากการเพิ่มขึ้นอย่างค่อยเป็นค่อยไปของแรงบิดที่วัดได้ตลอดทั้งชุด ข้อมูลไม่ได้วินิจฉัยสาเหตุโดยอัตโนมัติ แต่จะบอกทีมว่าควรตรวจสอบที่ใดก่อน
แยกสัญญาณเครื่องจักร เครื่องมือ วัสดุ และวิธีการออกจากกัน
เมื่อเกิดปัญหาในการสนทนา อย่ารีบด่วนสรุป ให้ใช้การวิเคราะห์แบบสี่คอลัมน์แทน:
| สัญญาณ | คำถามที่ควรถามก่อน | การยืนยันที่เป็นประโยชน์ |
|---|---|---|
| เครื่องจักร | มีการเปลี่ยนแปลงในเรื่องการซิงโครไนซ์ การตอบสนองของแกนหมุน การคืนค่าศูนย์ หรือการเบี่ยงเบนหรือไม่? | เครื่องมือที่ผ่านการทดสอบแล้วและเอกสารอ้างอิงอยู่ในเครื่องเดียวกัน |
| เครื่องมือ | ก๊อกน้ำสึกหรอ บิ่น อุดตัน ระบุผิด หรือยึดไม่ถูกต้องหรือไม่? | การเปรียบเทียบเครื่องมือใหม่และการตรวจสอบตัวยึด/การเบี่ยงเบน |
| วัสดุ | ความแข็ง ความหนาของผิวหล่อ การอบชุบ ล็อต หรือสภาพของชิ้นงานดิบมีการเปลี่ยนแปลงหรือไม่? | บันทึกข้อมูลวัสดุและตัวอย่างควบคุมจากล็อตอื่น |
| วิธี | ขนาดรู มุมลบคม สารหล่อเย็น ความลึก โปรแกรม หรือขั้นตอนการทำความสะอาดมีการเปลี่ยนแปลงหรือไม่? | ทบทวนแก้ไขและทำซ้ำรอบเดิมโดยมีการเปลี่ยนแปลงที่ควบคุมได้หนึ่งครั้ง |
วิธีนี้มีความน่าเชื่อถือมากกว่าการเพิ่มความเร็วรอบแกนหมุนหรืออัตราป้อนทุกครั้งที่เกิดความล้มเหลว การเปลี่ยนแปลงอาจช่วยปรับปรุงชิ้นงานตัวอย่างหนึ่งได้ ในขณะที่อาจทำให้กระบวนการโดยรวมห่างไกลจากช่วงที่เสถียรมากขึ้น ปิดการตรวจสอบโดยบันทึกสาเหตุ การแก้ไข และการตรวจสอบซ้ำ
ดำเนินการตามแผนการผลิตชิ้นแรกและชิ้นซ้ำ
สำหรับแต่ละขั้นตอน ให้บันทึกข้อมูลดังนี้:
- ข้อมูลเกี่ยวกับเกลียว, ล็อตวัสดุ, เครื่องมือ, ตัวจับยึด, เวอร์ชันโปรแกรม และการกำหนดค่าเครื่องจักร
- การเตรียมรูเจาะและเกลียว การปรับสภาพของเหลว และวิธีการกำจัดเศษวัสดุ
- ผลการวัดด้วยเกจ ผลการทดสอบชิ้นส่วนที่ประกบกัน (ถ้ามี) และแนวโน้มที่วัดได้ทั้งหมด
- การตัดสินใจว่าจะปล่อยออกสู่ตลาด ระงับไว้ ปรับปรุงใหม่ เปลี่ยนเครื่องมือ หรือส่งต่อไปยังระดับที่สูงขึ้น
สำหรับการควบคุมคุณภาพเกลียวของการเจาะและต๊าปเกลียวด้วยเครื่อง CNC แผนการผลิตชิ้นงานซ้ำควรครอบคลุมถึงเกลียวที่ยากที่สุดที่เป็นตัวแทน ไม่ใช่แค่เกลียวที่ง่ายที่สุดเท่านั้น หากกระบวนการผลิตมีไว้สำหรับการผลิตอัตโนมัติ ควรทดสอบเงื่อนไขการแจ้งเตือน การเปลี่ยนเครื่องมือ ชิ้นส่วนหาย และการกู้คืนที่สำคัญเมื่อไม่มีวิศวกรอยู่ข้างเครื่องจักร
ปกป้องผู้ปฏิบัติงานและเครื่องจักร
ความเสียหายของเกลียวอาจทำให้เกิดเศษโลหะแหลมคม เครื่องมือหัก พลังงานสะสม และงานทำความสะอาดด้วยมือ ขั้นตอนการรับมือต้องระบุว่าเมื่อใดควรหยุดเครื่องจักร แยกส่วน และตรวจสอบ ห้ามขอให้ผู้ปฏิบัติงานเอื้อมมือเข้าไปในพื้นที่ป้องกันเพื่อหยิบดอกต๊าปที่หักหรือทำความสะอาดรูที่อุดตัน
ข้อกำหนดด้านการป้องกันอันตรายจากเครื่องจักร ของ OSHA กล่าวถึงอันตราย ณ จุดปฏิบัติงาน การป้องกัน และการควบคุมการเข้าถึง ปฏิบัติตามกฎหมายและข้อกำหนดเกี่ยวกับบุคคลที่มีความสามารถของตลาดปลายทาง แผนควบคุมเกลียวไม่ใช่สิ่งทดแทนการป้องกันอันตรายจากเครื่องจักร การล็อกเอาต์ การฝึกอบรม หรือการประเมินความเสี่ยง
ตัวอย่าง: กระทู้ที่ดีเพียงกระทู้เดียวสามารถปกปิดความคลาดเคลื่อนได้
ลองพิจารณาตัวเรือนอะลูมิเนียมที่มีรูเกลียวตันสิบสองรู ชิ้นส่วนแรกผ่านการตรวจสอบด้วยเกจวัดแรงบิด หลังจากผลิตไปได้หลายสิบชิ้น รูสองรูเริ่มแสดงแรงบิดในการขันที่สูงขึ้น การเปลี่ยนค่าชดเชยเล็กน้อยทำให้ชิ้นส่วนถัดไปผ่านการตรวจสอบ แต่แนวโน้มก็กลับมาเหมือนเดิม
ทีมตรวจสอบบันทึกโดยใช้เครื่องมือและพบว่ารูที่มีแรงบิดสูงอยู่บนสถานีเดียวกัน ดอกสว่านเริ่มสึกหรอ มุมลบคมที่ปากรูเล็กลง และมีเศษโลหะสะสมอยู่ที่ก้นรูเนื่องจากหัวฉีดน้ำหล่อเย็นเคลื่อนที่ระหว่างการทำความสะอาด ดอกต๊าปไม่ใช่ปัญหาเดียว การแก้ไขเส้นทางจะช่วยฟื้นฟูการเตรียมรู ปรับตำแหน่งหัวฉีด ตั้งค่าตัวกระตุ้นการเปลี่ยนดอกสว่าน และแยกหลักฐานของดอกต๊าปออกจากหลักฐานของรู
คำถามจากทีมผลิตและทีมควบคุมคุณภาพ
เกจวัดเกลียวที่ดีสามารถพิสูจน์ได้หรือไม่ว่าเกลียวนั้นใช้งานได้?
เอกสารนี้อาจให้หลักฐานการทำงานที่เป็นประโยชน์ แต่ก็อาจไม่ได้อธิบายข้อกำหนดทั้งหมด ตรวจสอบแบบร่าง ระดับความหนา วิธีการทำความสะอาด กฎการติดตั้ง และการประกอบหรือการทดสอบการรั่วไหลใดๆ ใช้การวัดเพิ่มเติมเมื่อความเสี่ยงจำเป็นต้องใช้
ควรเปลี่ยนก๊อกทุกครั้งที่เกลียวตัวใดตัวหนึ่งชำรุดหรือไม่?
ไม่ใช่โดยอัตโนมัติ ให้จับชิ้นส่วนที่ได้รับผลกระทบไว้ ตรวจสอบขนาดและสภาพของรู ตรวจสอบโปรแกรมและการซิงโครไนซ์ และตรวจสอบเครื่องมือและตัวจับยึด เปลี่ยนเครื่องมือตามกฎที่อิงตามหลักฐาน จากนั้นตรวจสอบซ้ำอีกครั้งด้วยวัสดุตัวอย่าง
ทำไมเกลียวถึงเสียหายหลังจากเจาะแล้วยังดูเหมือนปกติ?
การทำเกลียวเพิ่มแรงบิด การประสานงาน เศษโลหะ การหล่อลื่น และตัวแปรด้านสภาพของเครื่องมือ รูอาจดูดีในขณะที่เล็กเกินไป ไม่ตรงแนว ขรุขระ มีเศษโลหะลึก หรือลบคมไม่ถูกต้องสำหรับดอกต๊าป
จำเป็นต้องใช้การตอกเกลียวแบบแข็งเสมอหรือไม่?
วิธีการที่ถูกต้องนั้นขึ้นอยู่กับการควบคุมเครื่องจักร แกนหมุน เครื่องมือ เกลียว วัสดุ และผลลัพธ์ที่ต้องการ สอบถามผู้จำหน่ายเพื่อยืนยันการกำหนดค่าที่สั่งซื้อและพิสูจน์คุณลักษณะที่เป็นตัวแทน แทนที่จะสันนิษฐานวิธีการจากชื่อเครื่องจักร
ควรมีส่วนประกอบกี่ส่วนในการทดลอง?
เพียงพอที่จะแสดงให้เห็นถึงความแปรผันที่เกี่ยวข้องกับการตัดสินใจ รวมถึงเกลียวที่ยากที่สุดและลำดับการตั้งค่าปกติ ชิ้นส่วนสาธิตเพียงชิ้นเดียวเป็นหลักฐานแสดงถึงความเป็นไปได้ ไม่ใช่หลักฐานยืนยันความเสถียรในการผลิต
คุณภาพเกลียวศูนย์กลางของการเจาะและต๊าปด้วยเครื่อง CNC นั้นรวมถึงอะไรบ้าง นอกเหนือจากความพอดีของเกจวัด?
ประกอบด้วยข้อกำหนดในการวาดภาพ การเตรียมรู การตรวจสอบสภาพของเครื่องมือและตัวจับยึด การซิงโครไนซ์ พฤติกรรมของสารหล่อเย็นและเศษวัสดุ สถานะการตรวจสอบ หลักฐานแนวโน้ม และเอกสารการตอบสนองต่อคุณสมบัติที่ล้มเหลว การวัดความพอดีเป็นเพียงสัญญาณการปล่อยตัวหนึ่ง ไม่ใช่แผนควบคุมทั้งหมด
ควรส่งอะไรไปตรวจสอบคุณภาพด้ายบ้าง?
ส่งแบบร่างที่มีการควบคุม มาตรฐานเกลียว สภาพวัสดุและชิ้นงาน รายละเอียดรูและมุมลบคม ข้อมูลต๊าปและตัวจับเกลียว ข้อมูลสารหล่อเย็น วิธีการตรวจสอบ ปริมาณการผลิต ประวัติข้อบกพร่อง และการกำหนดค่าเครื่องจักรและการควบคุมที่เสนอ
ส่งชุดหลักฐานเกลียวให้กับ Zhihe CNC
สำหรับการตรวจสอบคุณภาพเกลียวของเครื่องเจาะและต๊าปเกลียว CNC โปรดส่งการ์ดควบคุมเกลียว ชิ้นส่วนตัวอย่าง การแก้ไขแบบร่าง บันทึกวัสดุ แผนเครื่องมือและตัวจับยึด สภาพการหล่อเย็น วิธีการวัด ส่วนผสมการผลิต และคำถามการทดลองที่เปิดอยู่ไปยัง Zhihe CNC ขอให้ตรวจสอบฟังก์ชันแกนหมุนและการควบคุม การเข้าถึงเครื่องมือ การระบายเศษวัสดุ อินเทอร์เฟซการหล่อเย็น ตัวอย่างการยอมรับ และข้อยกเว้นในใบเสนอราคาเฉพาะรุ่น ใช้ ผลิตภัณฑ์ของ Zhihe CNC เพื่อเปรียบเทียบสถาปัตยกรรมของเครื่องจักร จากนั้น ติดต่อทีมวิศวกรรม พร้อมเอกสารหลักฐาน





