

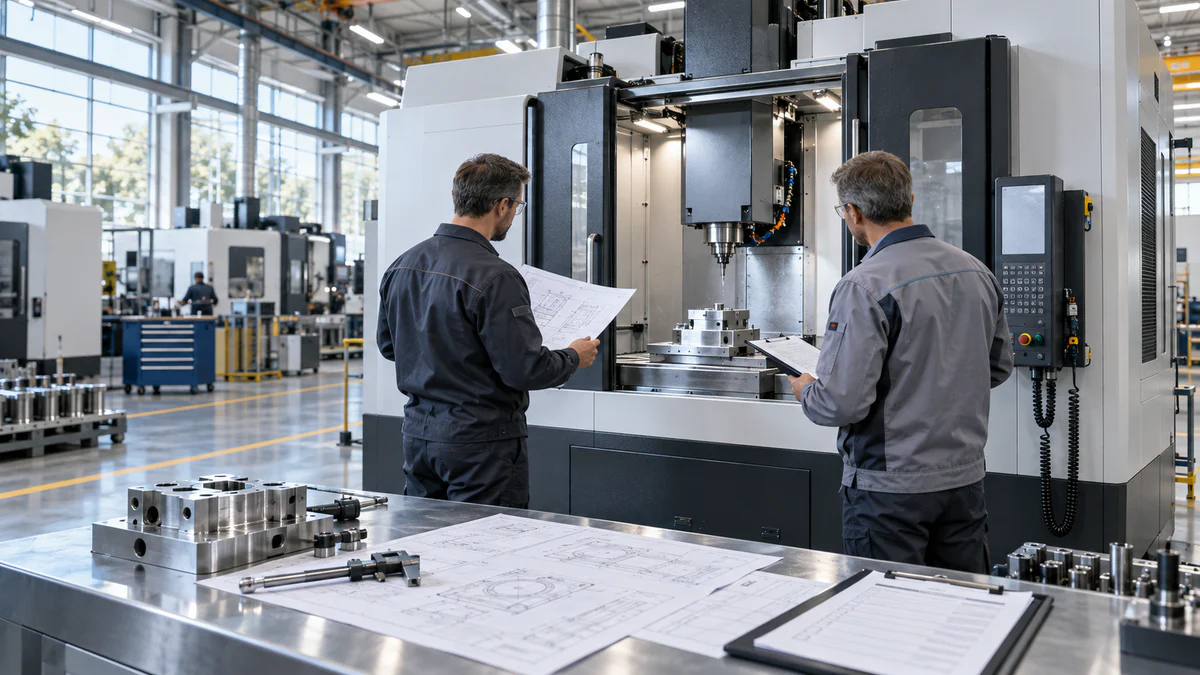
ผู้ผลิตเครื่องจักร CNC แบบ OEM ควรได้รับการประเมินจากหลักฐานที่เปลี่ยนการผลิตต้นแบบให้กลายเป็นการผลิตที่สามารถทำซ้ำได้ เครื่องจักรที่ทาสีแล้ว วิดีโอการตัดสั้นๆ หรือตัวอย่างที่ได้รับการอนุมัติ อาจดูน่าเชื่อถือ แต่ยังคงปล่อยให้เรื่องกรรมสิทธิ์ การกำหนดค่า และการควบคุมการเปลี่ยนแปลงยังไม่ได้รับการแก้ไข สิ่งที่ควรส่งมอบอย่างแท้จริงคือเอกสารการผลิตต้นแบบ: ไฟล์เดียวที่มีการควบคุม ซึ่งแสดงให้เห็นถึงสิ่งที่สั่งซื้อ สิ่งที่ทดสอบ สิ่งที่เปลี่ยนแปลง และสิ่งที่ทั้งสองฝ่ายยอมรับ
คู่มือนี้จัดทำขึ้นสำหรับผู้จัดการจัดหา ผู้วิศวกรฝ่ายผลิต หัวหน้าโรงงาน และผู้รวมระบบที่กำลังเตรียมโปรแกรมเครื่องจักร CNC สำหรับแบรนด์ส่วนตัวหรือแบบกำหนดเอง คู่มือนี้ไม่ได้กำหนดข้อกำหนดเครื่องจักรที่เป็นสากล แต่จะอธิบายวิธีการเชื่อมโยงข้อตกลงทางการค้า ข้อมูลพื้นฐานทางวิศวกรรม การทดลองในโรงงาน การส่งมอบงาน ณ สถานที่ และการตัดสินใจผลิตจำนวนมาก โดยไม่ต้องอาศัยความจำ
เริ่มต้นด้วยคำถามเกี่ยวกับการปล่อยตัว
ก่อนที่จะหารือเกี่ยวกับป้าย สี หรือจำนวนต่อปี ให้เขียนคำถามหนึ่งข้อไว้ด้านบนสุดของแฟ้มโครงการ: ต้องมีหลักฐานอะไรบ้างก่อนที่จะสามารถทำซ้ำรูปแบบนำร่องได้?
คำตอบควรระบุส่วนหรือกระบวนการที่เป็นตัวแทน การกำหนดค่าเครื่องจักรที่ได้รับการอนุมัติ ขอบเขตการยอมรับ ความเบี่ยงเบนที่ยังเปิดอยู่ ชุดเอกสาร ความรับผิดชอบของไซต์ และหน่วยงานที่มีอำนาจในการอนุมัติขั้นสุดท้าย หากไม่มีคำจำกัดความเหล่านั้น โครงการนำร่องอาจสำเร็จลุล่วงไปด้วยดี แม้ว่าทั้งสองฝ่ายจะไม่เห็นด้วยเกี่ยวกับสิ่งที่ได้รับการพิสูจน์แล้วอย่างแท้จริงก็ตาม
ผู้ผลิตเครื่องจักร CNC แบบ OEM อาจควบคุมโครงสร้างทางกล ในขณะที่ผู้จัดหาอุปกรณ์ควบคุม พันธมิตรด้านเครื่องมือ ผู้จัดจำหน่ายในท้องถิ่น หรือผู้ซื้อ ควบคุมส่วนอื่น ๆ ของระบบที่ส่งมอบ เอกสารควรปฏิบัติตามขอบเขตเหล่านั้น ไม่ควรบ่งชี้ว่าบริษัทหนึ่งเป็นเจ้าของงานที่ดำเนินการโดยอีกบริษัทหนึ่ง
กำหนดเกณฑ์มาตรฐานเชิงพาณิชย์และทางเทคนิคแยกกัน
ข้อกำหนดการจัดซื้อระบุว่ากำลังซื้ออะไร ส่วนข้อมูลพื้นฐานทางเทคนิคระบุว่าได้ทดสอบการกำหนดค่าแบบใด เก็บรักษาบันทึกทั้งสองไว้ เชื่อมโยงการแก้ไข และกำหนดให้มีผู้รับผิดชอบสำหรับความแตกต่างแต่ละครั้ง
โดยปกติแล้ว ข้อมูลพื้นฐานทางการค้าจะครอบคลุมขอบเขตงาน ข้อสมมติเกี่ยวกับปริมาณ เงื่อนไขการส่งมอบ ขั้นตอนการชำระเงิน ขอบเขตการรับประกัน ภาษา การฝึกอบรม และข้อยกเว้น ส่วนข้อมูลพื้นฐานทางเทคนิคอาจรวมถึงแบบจำลองเครื่องจักร ระบบควบคุม แกนหมุน แม็กกาซีนเครื่องมือ ระบบหล่อเย็น การจัดการเศษวัสดุ การตรวจสอบ การเชื่อมต่อชิ้นงาน มาตรฐานไฟฟ้า การป้องกัน การแก้ไขเอกสาร และตัวเลือกที่ได้รับการอนุมัติ
อย่าเขียนว่า "การกำหนดค่ามาตรฐาน" โดยไม่แนบมาตรฐานมาด้วย หากส่วนประกอบใดอาจเปลี่ยนแปลงได้ตามภูมิภาคหรือความพร้อมใช้งาน ให้ระบุวิธีการทดแทนที่ได้รับอนุมัติก่อนเริ่มโครงการนำร่อง ภาพรวมของ ระบบการจัดการคุณภาพ ของ NIST เป็นบริบทที่เป็นประโยชน์สำหรับการควบคุมกระบวนการและบันทึกต่างๆ แต่ไม่ใช่หลักฐานว่าซัพพลายเออร์หรือเครื่องจักรใดได้รับการรับรอง
จัดทำแฟ้มเอกสารที่สามารถใช้ได้ต่อเนื่องแม้จะมีการเปลี่ยนแปลงบุคลากร
ไฟล์เผยแพร่ควรใช้งานได้โดยผู้ที่ไม่ได้เข้าร่วมการประชุมเริ่มต้นโครงการ โครงสร้างต่อไปนี้ช่วยให้สามารถค้นหาหลักฐานได้ง่าย
| ส่วนแฟ้มเอกสาร | เนื้อหาขั้นต่ำ | เจ้าของลิขสิทธิ์ |
|---|---|---|
| บันทึกขอบเขต | การกำหนดค่าตามลำดับ, ข้อยกเว้น, ปลายทาง, อินเทอร์เฟซ | หัวหน้าฝ่ายการค้า |
| เกณฑ์การออกแบบ | แบบร่างที่ควบคุมได้ รายการตัวเลือก ซอฟต์แวร์ และเวอร์ชันพารามิเตอร์ | หัวหน้าทีมวิศวกรรม |
| ทะเบียนความเสี่ยง | ข้อสันนิษฐานที่เปิดกว้าง ผลที่ตามมา การบรรเทาผลกระทบ วันครบกำหนด | ผู้จัดการโครงการ |
| บันทึกการพิจารณาคดี | วิธีการทดสอบ เครื่องมือ ผลลัพธ์ ไฟล์ข้อมูลดิบ ค่าเบี่ยงเบน | ผู้นำการยอมรับ |
| บันทึกการเปลี่ยนแปลง | คำขอ, เหตุผล, เอกสารที่เกี่ยวข้อง, การอนุมัติ, หน่วยงานที่เกี่ยวข้อง | อำนาจการเปลี่ยนแปลง |
| ชุดส่งมอบ | คู่มือการใช้งาน, ข้อมูลสำรอง, ชิ้นส่วนอะไหล่, การฝึกอบรม, ข้อมูลการติดตั้ง | หัวหน้าฝ่ายบริการ |
| การตัดสินใจปล่อยตัว | ขีดจำกัดที่ยอมรับได้ การดำเนินการที่เหลืออยู่ การอนุญาตการสร้างแบบอนุกรม | ผู้อนุมัติที่ได้รับการแต่งตั้ง |
ประเด็นสำคัญไม่ได้อยู่ที่ปริมาณเอกสาร เอกสารที่จัดเรียงอย่างเป็นระเบียบและกระชับนั้นมีประสิทธิภาพมากกว่าแฟ้มภาพหน้าจอขนาดใหญ่ที่ไม่มีป้ายกำกับ เอกสารแต่ละรายการต้องมีวันที่ การแก้ไข รหัสเครื่อง ผู้เขียน และสถานะการอนุมัติ
เลือกนักบินที่สามารถล้มเหลวได้อย่างมีประโยชน์
ส่วนสาธิตที่ง่ายที่สุดมักไม่ใช่ส่วนนำร่องที่ดีที่สุด เลือกงานที่แสดงให้เห็นถึงการตัดสินใจอย่างชัดเจน เช่น ความสัมพันธ์ของคุณลักษณะที่ซับซ้อน วงจรการทำงานที่ยาวนานพร้อมการเปลี่ยนแปลงอุณหภูมิ เส้นทางการตัดเฉือนที่ต้องการความแม่นยำสูง ลำดับการเปลี่ยนเครื่องมือ หรืออินเทอร์เฟซที่ขึ้นอยู่กับชุดตัวเลือกที่สั่งซื้อ
เมื่อชิ้นส่วนเพียงชิ้นเดียวไม่สามารถเป็นตัวแทนของตระกูลชิ้นงานได้ ให้ระบุตัวแปรที่เกี่ยวข้องที่ใหญ่ที่สุดและเล็กที่สุด บันทึกสภาพของชิ้นงาน วัสดุ การจับยึดชิ้นงาน ชุดเครื่องมือ ค่าชดเชย สารหล่อเย็น การแก้ไขโปรแกรม วิธีการตรวจสอบ และการกระทำของผู้ปฏิบัติงาน หากผู้ซื้อเป็นผู้จัดหาขั้นตอนการผลิต ให้ระบุเช่นนั้น หากผู้จัดจำหน่ายเป็นผู้พัฒนา ให้ระบุว่าใครเป็นเจ้าของไฟล์ขั้นสุดท้ายและใครสามารถแก้ไขได้
นักบินควรสร้างข้อมูลแม้ว่าผลลัพธ์จะไม่ตรงตามเป้าหมายก็ตาม กฎการหยุดที่วางแผนไว้ วิธีการวัด และแบบฟอร์มการเบี่ยงเบน จะเปลี่ยนความผิดพลาดให้เป็นการตัดสินใจทางวิศวกรรมแทนที่จะเป็นความขัดแย้ง
แปลงข้อกำหนดให้เป็นข้อความที่สามารถทดสอบได้
คำศัพท์ต่างๆ เช่น แม่นยำ เสถียร พร้อมสำหรับการผลิต หรือ บำรุงรักษาง่าย นั้นกว้างเกินไปที่จะยอมรับได้ ควรเขียนข้อกำหนดที่สำคัญแต่ละข้อใหม่ให้เป็นการทดสอบที่สังเกตได้ โดยมีเงื่อนไขที่กำหนดไว้ชัดเจน
ตัวอย่างเช่น แทนที่จะขอ "การผลิตที่เสถียร" ให้ระบุรอบการทำงาน ระยะเวลา สมมติฐานด้านสิ่งแวดล้อม ช่วงเวลาการวัด คุณลักษณะ เครื่องมือ และกฎการตัดสินใจที่เป็นตัวแทน แทนที่จะขอ "เอกสารครบถ้วน" ให้ระบุภาษาของคู่มือ เอกสารการเดินสายไฟ การสำรองข้อมูลพารามิเตอร์ รายการสัญญาณเตือน ตารางการบำรุงรักษา และรูปแบบไฟล์ที่ต้องการ
ผู้ผลิตเครื่องจักร CNC แบบ OEM ควรสามารถระบุได้ว่าผลลัพธ์ใดขึ้นอยู่กับเครื่องจักรที่จัดส่ง และผลลัพธ์ใดขึ้นอยู่กับเครื่องมือ อุปกรณ์จับยึด วัสดุ การเขียนโปรแกรม ระบบสาธารณูปโภค หรือผู้ปฏิบัติงาน การแยกแยะความแตกต่างนี้จะช่วยป้องกันไม่ให้ผลลัพธ์ของกระบวนการถูกนำไปตีความผิดว่าเป็นเงื่อนไขการรับประกันเครื่องจักรแบบไม่มีเงื่อนไข
ติดตามทุกความเบี่ยงเบนก่อนที่มันจะกลายเป็นมาตรฐานใหม่
โครงการนำร่องมีการเปลี่ยนแปลง เซ็นเซอร์อาจเคลื่อนที่ ผู้ผลิตอาจเปลี่ยนชิ้นส่วน อุปกรณ์จับยึดอาจสูงขึ้น พารามิเตอร์อาจถูกปรับแต่ง หรือผู้ซื้ออาจเปลี่ยนรุ่นชิ้นส่วน อันตรายไม่ได้อยู่ที่การเปลี่ยนแปลงนั้นเอง แต่เป็นการเปลี่ยนแปลงที่ไม่ได้รับการบันทึกไว้ ซึ่งค่อยๆ กลายเป็นมาตรฐานหลักของผลิตภัณฑ์ในสายการผลิต
ใช้แบบฟอร์มแจ้งการเปลี่ยนแปลงฉบับย่อที่มีรายละเอียดการเปลี่ยนแปลงที่ร้องขอ เหตุผล หน่วยที่ได้รับผลกระทบ การตรวจสอบความปลอดภัยและประสิทธิภาพ เอกสารที่ต้องปรับปรุง การตรวจสอบความถูกต้องที่จำเป็น ผลกระทบต่อต้นทุนหรือกำหนดการ ผู้มีอำนาจอนุมัติ และหมายเลขประจำเครื่องที่มีผลบังคับใช้ ถ่ายภาพฉลากเพื่อใช้เป็นหลักฐานประกอบเท่านั้น ไม่ใช่ใช้เป็นบันทึกการกำหนดค่าเพียงอย่างเดียว
ไม่ควรปล่อยให้ความเบี่ยงเบนที่ยังไม่ได้รับการแก้ไขหายไปในบันทึกการประชุม ควรปิดความเบี่ยงเบนนั้นโดยการรวมการเปลี่ยนแปลงเข้าไป ปฏิเสธการเปลี่ยนแปลงนั้น จำกัดการเปลี่ยนแปลงนั้นไว้เฉพาะในโครงการนำร่อง หรือยอมรับว่าเป็นเงื่อนไขคงเหลือที่มีชื่อกำกับไว้
แยกการตรวจสอบความถูกต้องจากโรงงานออกจากการตรวจสอบความถูกต้อง ณ สถานที่ติดตั้ง
การตรวจสอบโดยโรงงาน (Factory acceptance) สามารถตรวจสอบโครงสร้าง การทำงานตามที่ระบุ การทดลองกระบวนการที่เลือก เอกสาร และความพร้อมในการจัดส่งภายใต้สภาวะของโรงงานได้ ส่วนการตรวจสอบโดยสถานที่ติดตั้ง (Site acceptance) จะยืนยันการติดตั้งเครื่องจักรพร้อมระบบสาธารณูปโภค ฐานราก ระบบดูด การบูรณาการด้านความปลอดภัย เครื่องมือในพื้นที่ และบุคลากรฝ่ายผลิต ณ สถานที่ติดตั้ง
สิ่งเหล่านี้เป็นขั้นตอนที่เชื่อมโยงกัน ไม่ใช่เหตุการณ์ที่สามารถใช้แทนกันได้ คู่มือการทดสอบการยอมรับเครื่องจักร CNC สามารถช่วยผู้ซื้อในการรวบรวมหลักฐาน ในขณะที่ การส่งมอบการติดตั้งและการฝึกอบรม จะเป็นกรอบการทำงานของฝ่ายรับ สัญญาซื้อขายควรระบุว่ารายการจากโรงงานที่ยังไม่ได้รับการแก้ไขรายการใดบ้างที่อาจส่งไปยังสถานที่ติดตั้ง และใครเป็นเจ้าของรายการเหล่านั้น
ตรวจสอบเส้นทางการทำซ้ำการสร้างแบบอนุกรม
โครงการนำร่องที่ได้รับการอนุมัติเพียงโครงการเดียวไม่ได้พิสูจน์ว่าโครงการที่สองจะเหมือนกัน ก่อนที่จะปล่อยออกสู่ตลาด ให้ตรวจสอบอย่างละเอียดว่าแบบร่างพื้นฐานที่ได้รับการอนุมัติจะกลายเป็นใบสั่งงาน รายการวัสดุ การติดตั้งซอฟต์แวร์ แผนการตรวจสอบ ชุดฉลาก ชุดเอกสาร และบันทึกการจัดส่งสำหรับโครงการต่อๆ ไปได้อย่างไร
ขอให้ผู้ผลิตเครื่องจักร CNC จากผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ตรวจสอบย้อนกลับตัวเลือกที่สำคัญหนึ่งรายการและรายการซอฟต์แวร์หรือพารามิเตอร์หนึ่งรายการตลอดระบบการผลิตที่วางแผนไว้ ตรวจสอบว่าส่วนประกอบที่ล้าสมัย การเปลี่ยนแปลงซัพพลายเออร์ หรือการแก้ไขทางวิศวกรรมส่งผลต่อหน่วยที่สั่งซื้อไปแล้วอย่างไร แหล่งข้อมูลการปรับปรุงการผลิต ของ NIST ให้บริบทที่กว้างขึ้นสำหรับการปรับปรุงการดำเนินงานอย่างมีระเบียบวินัย
ผู้ซื้อควรตัดสินใจด้วยว่าหน่วยที่ผลิตซ้ำนั้นจำเป็นต้องมีการทดสอบการยอมรับอย่างเต็มรูปแบบ การตรวจสอบที่ลดลง หรือการสุ่มตัวอย่าง ควรเชื่อมโยงการตัดสินใจนั้นกับความเสี่ยงและประวัติการเปลี่ยนแปลง ไม่ใช่แค่ปริมาณการสั่งซื้อ นี่คือจุดที่ผู้ผลิตเครื่องจักร CNC แบบ OEM แสดงให้เห็นว่าการเรียนรู้จากโครงการนำร่องนั้นส่งผลต่อหมายเลขซีเรียลในรุ่นต่อๆ ไป
ให้คะแนนจากหลักฐาน ไม่ใช่คุณภาพการนำเสนอ
ใช้ระบบการให้คะแนนแบบถ่วงน้ำหนักหลังจากกำหนดเกณฑ์การยอมรับแล้ว การประชุมที่ราบรื่นไม่ควรมีน้ำหนักมากกว่าปัญหาที่ยังไม่ได้รับการแก้ไข
| พื้นที่รีวิว | หลักฐานที่แน่ชัด | ป้ายเตือน |
|---|---|---|
| การกำหนดค่า | ตัวเลือกที่มีการควบคุมการแก้ไขและซอฟต์แวร์พื้นฐาน | เอกสารประชาสัมพันธ์ทั่วไปหรือรายการที่ไม่มีวันที่ |
| วิธีการนำร่อง | ส่วนที่เป็นตัวแทน เงื่อนไขที่ระบุ ผลลัพธ์ดิบ | วิดีโอที่ตัดต่อโดยไม่ได้บันทึกการทดสอบ |
| การควบคุมการเปลี่ยนแปลง | การตรวจสอบย้อนกลับของหน่วยงานที่มีอำนาจและหน่วยงานที่มีประสิทธิภาพ | อนุมัติด้วยวาจาเท่านั้น |
| ความสามารถในการทำซ้ำของชุดข้อมูล | สร้างเส้นทางการเดินทางและการตรวจสอบยืนยัน | "เหมือนกับตัวอย่าง" โดยไม่มีบันทึก |
| การส่งมอบ | การจัดสรรข้อมูลเข้าไซต์ การสำรองข้อมูล การฝึกอบรม และอะไหล่ | เอกสารประกอบการจัดส่งจะแจ้งให้ทราบหลังการจัดส่ง |
| ขอบเขตการสนับสนุน | เส้นทางการยกระดับและการรับผิดชอบในการตอบสนองได้รับการกำหนดไว้แล้ว | จุดจำหน่ายของผู้ผลิตและตัวแทนจำหน่ายอยู่ที่อื่น |
ควรเขียนคำอธิบายประกอบไว้ข้างๆ คะแนนทุกครั้ง เป้าหมายคือการเปิดเผยการตัดสินใจครั้งต่อไป ไม่ใช่การสร้างคะแนนรวมสูงๆ
ปกป้องข้อมูลความสามารถในการให้บริการและวงจรชีวิตของผลิตภัณฑ์
เอกสารการเผยแพร่ควรใช้งานได้ต่อไปหลังจากการติดตั้ง ควรรวมถึงการสำรองข้อมูลพารามิเตอร์และซอฟต์แวร์ ข้อมูลอ้างอิงวัสดุสิ้นเปลืองและอะไหล่ งานบำรุงรักษา การแจ้งเตือน การเข้าถึงบริการ และผู้รับผิดชอบการอัปเดตในอนาคต คู่มือการวางแผนอะไหล่เครื่องจักร CNC ช่วยในการตัดสินใจเกี่ยวกับการจัดเก็บโดยไม่ต้องสมมติว่าทุกส่วนประกอบต้องมีอยู่ในสถานที่นั้น
สำหรับโปรแกรมสินค้าภายใต้แบรนด์ของตนเอง ให้กำหนดวิธีการที่ผู้ใช้ปลายทางระบุเครื่องเมื่อขอรับการสนับสนุน ตัดสินใจว่าหมายเลขซีเรียล พอร์ทัลเอกสาร ชื่อแบรนด์ และช่องทางการบริการใดเป็นตัวควบคุมกรณีนั้น ห่วงโซ่การระบุตัวตนที่ไม่ชัดเจนอาจทำให้การแก้ไขปัญหาล่าช้า แม้ว่าจะมีคำตอบทางเทคนิคอยู่แล้วก็ตาม
รักษาการสร้างแบรนด์ไว้ในขั้นตอนหลังการปล่อยเวอร์ชันทางวิศวกรรม
การสร้างแบรนด์มีความสำคัญ แต่ควรเป็นไปตามการกำหนดค่าที่ควบคุมไว้ อนุมัติป้ายชื่อ สี ภาษาของอินเทอร์เฟซ คู่มือ บรรจุภัณฑ์ และข้อความทางการตลาดสำหรับเครื่องที่จะวางจำหน่าย อย่าให้การอนุมัติป้ายชื่อหมายความว่าการยอมรับทางเทคนิคเสร็จสมบูรณ์แล้ว
ตรวจสอบความเป็นเจ้าของภาพถ่าย ภาพวาด ซอฟต์แวร์ เนื้อหาที่แปลแล้ว และชื่อรุ่น นอกจากนี้ ให้ระบุว่าฝ่ายใดมีสิทธิ์เรียกร้องค่าเสียหายได้ การเรียกร้องที่ปลอดภัยที่สุดคือการเรียกร้องที่เชื่อมโยงกับการกำหนดค่าและเงื่อนไขการทดสอบที่ระบุไว้ ไม่ใช่การกล่าวอ้างอย่างกว้างๆ ว่าทุกแอปพลิเคชันในอนาคตจะบรรลุผลลัพธ์เช่นเดียวกับโครงการนำร่อง
จัดการประชุมสรุปผลการเปิดตัวผลิตภัณฑ์ขั้นสุดท้าย โดยกำหนดผลลัพธ์ไว้ 3 ประการ
ในการประชุมเปิดตัวผลิตภัณฑ์ ทุกรายการควรจบลงด้วยสถานะใดสถานะหนึ่งจากสามสถานะต่อไปนี้: เปิดตัวเพื่อการผลิตจำนวนมาก เปิดตัวแบบมีเงื่อนไขพร้อมระบุการดำเนินการและข้อจำกัด หรือไม่เปิดตัว หลีกเลี่ยงคำว่า "เสร็จสมบูรณ์เกือบทั้งหมด" เพราะจะปกปิดว่าหน่วยนั้นจะสามารถผลิตและจัดส่งได้จริงหรือไม่
อ่านรายละเอียดเกี่ยวกับการกำหนดค่า ความเบี่ยงเบน สรุปการทดลอง ข้อกำหนดเบื้องต้นของสถานที่ ช่องว่างของเอกสาร และผลกระทบทางการค้าให้ฟัง บันทึกชื่อผู้รับผิดชอบการตัดสินใจและหน่วยงานที่เกี่ยวข้อง ส่งดัชนีบันทึกที่ได้รับอนุมัติพร้อมกับการตัดสินใจ เพื่อให้สามารถสร้างเอกสารการปล่อยผลิตภัณฑ์ขึ้นใหม่ได้ในภายหลัง
คำถามที่ทีมจัดซื้อถาม
จุดประสงค์หลักของเอกสารขออนุมัติการทดลองใช้คืออะไร?
มันสร้างการเชื่อมโยงที่ตรวจสอบได้เพียงหนึ่งเดียวระหว่างขอบเขตที่สั่งซื้อ การกำหนดค่าที่ทดสอบ หลักฐานที่ยอมรับได้ ความเบี่ยงเบนที่เปิดอยู่ และการอนุญาตให้สร้างซ้ำ ช่วยลดการพึ่งพาความจำส่วนบุคคล
ชิ้นส่วนตัวอย่างที่ประสบความสำเร็จเพียงพอสำหรับการผลิตจริงหรือไม่?
ไม่ ตัวอย่างอาจแสดงให้เห็นถึงกระบวนการภายใต้เงื่อนไขที่ระบุ แต่ตัวอย่างนั้นเองไม่ได้พิสูจน์ถึงการควบคุมการกำหนดค่า การจัดทำเอกสาร การกำหนดเส้นทางการสร้างซ้ำ การรับผิดชอบด้านการสนับสนุน หรือความพร้อมของไซต์งาน
ผู้ผลิตเครื่องจักร CNC แบบ OEM ควรมีอะไรบ้าง?
กรรมสิทธิ์ควรเป็นไปตามสัญญาและการแบ่งงานที่แท้จริง โดยทั่วไปแล้ว ผู้ผลิตจะเป็นเจ้าของเครื่องจักรและบันทึกต่างๆ ส่วนเครื่องมือ การออกแบบกระบวนการ ระบบอัตโนมัติ การบูรณาการในพื้นที่ และการติดตั้ง อาจมีเจ้าของที่แตกต่างกัน
การทดลองใช้งานครั้งแรกควรประกอบด้วยชิ้นส่วนกี่ชิ้น?
ไม่มีจำนวนที่ตายตัว เลือกช่วงเวลาและปริมาณที่ทำให้เห็นความเสี่ยงที่เกี่ยวข้อง เช่น การโหลดซ้ำ การเปลี่ยนเครื่องมือ พฤติกรรมทางความร้อน การจัดการเศษวัสดุ การตรวจสอบ และสภาวะการเริ่มต้นใหม่
การทดสอบการใช้งานในโรงงานสามารถใช้แทนการทดสอบการใช้งานหน้างานได้หรือไม่?
ไม่ การทดสอบการยอมรับจากโรงงานจะทดสอบขอบเขตงานที่ตกลงกันไว้ที่โรงงานของผู้รับเหมา ส่วนการทดสอบการยอมรับ ณ สถานที่ติดตั้งจะครอบคลุมถึงระบบสาธารณูปโภคปลายทาง การติดตั้ง การเชื่อมต่อในพื้นที่ ผู้ปฏิบัติงาน และสภาพการผลิต
ควรอนุมัติการเปลี่ยนตัวอย่างไร?
ใช้คำขอที่มีการควบคุม โดยระบุเหตุผล ข้อกำหนดที่ได้รับผลกระทบ การตรวจสอบความถูกต้อง การอัปเดตเอกสาร ผลกระทบต่อต้นทุนหรือกำหนดการ ผู้มีอำนาจอนุมัติ และหมายเลขลำดับแรกที่ใช้ตัวแทน
ใครจะเป็นเจ้าของโปรแกรมกระบวนการหลังจากโครงการนำร่องเสร็จสิ้น?
สัญญาควรระบุชื่อเจ้าของและผู้ใช้งานที่ได้รับอนุญาตของโปรแกรม CNC, โพสต์, มาโคร, พารามิเตอร์, อุปกรณ์จับยึด, แบบร่าง และขั้นตอนการตรวจสอบ อย่าอนุมานความเป็นเจ้าของจากผู้ที่สร้างไฟล์
หลักฐานใดบ้างที่สำคัญสำหรับเครื่องผลิตซ้ำ?
เก็บรักษาเอกสารสำคัญต่างๆ เช่น รายการวัสดุหรือตัวเลือกพื้นฐาน เวอร์ชันซอฟต์แวร์ บันทึกการสร้างและการตรวจสอบ การเปลี่ยนแปลงที่ควบคุมได้ การตรวจสอบย้อนกลับหมายเลขซีเรียล และวิธีการยอมรับซ้ำที่ตกลงกันไว้
ผู้ซื้อควรขอใบรับรองหรือไม่?
ขอเฉพาะใบรับรองที่สำคัญต่อปลายทาง สัญญา และความเสี่ยงเท่านั้น ตรวจสอบขอบเขตและความถูกต้องของใบรับรองโดยตรง อย่าถือว่าโลโก้หรือข้อความแสดงคุณภาพทั่วไปเป็นหลักฐานเฉพาะสำหรับเครื่องจักรนั้นๆ
นักบินจะพร้อมสำหรับการปล่อยตัวแบบมีเงื่อนไขเมื่อไร?
เฉพาะเมื่อรายการที่เหลือมีเจ้าของที่ระบุชื่อไว้ มีกำหนดเวลา มีข้อจำกัด มีวิธีการตรวจสอบ และมีการตัดสินใจอย่างชัดเจนว่ารายการเหล่านั้นจะไม่ขัดขวางขอบเขตของชุดข้อมูลที่กำหนดไว้
เปิดเผยหลักฐานก่อนคำสั่งของซีรีส์
เมื่อประเมินผู้ผลิตเครื่องจักร CNC แบบ OEM ให้ส่งแบบร่างที่ควบคุมแล้ว กลุ่มชิ้นส่วนที่ต้องการ ข้อกำหนดปลายทาง รายการตัวเลือก สมมติฐานการผลิต ลำดับความสำคัญในการยอมรับ ขอบเขตของแบรนด์ และรูปแบบการบริการไปยัง Zhihe CNC ตรวจสอบ เครื่องจักรกลึง แนวตั้ง เครื่องจักรกลึงกัด หรือ ผลิตภัณฑ์ อื่นๆ ที่เกี่ยวข้อง จากนั้น ติดต่อ Zhihe CNC เพื่อจัดทำเอกสารนำร่องเกี่ยวกับรูปแบบการใช้งานจริง เป้าหมายคือการตัดสินใจปล่อยผลิตภัณฑ์ที่สามารถอธิบายได้ ไม่ใช่เพียงแค่การอนุมัติเพื่อความสวยงามเท่านั้น





