

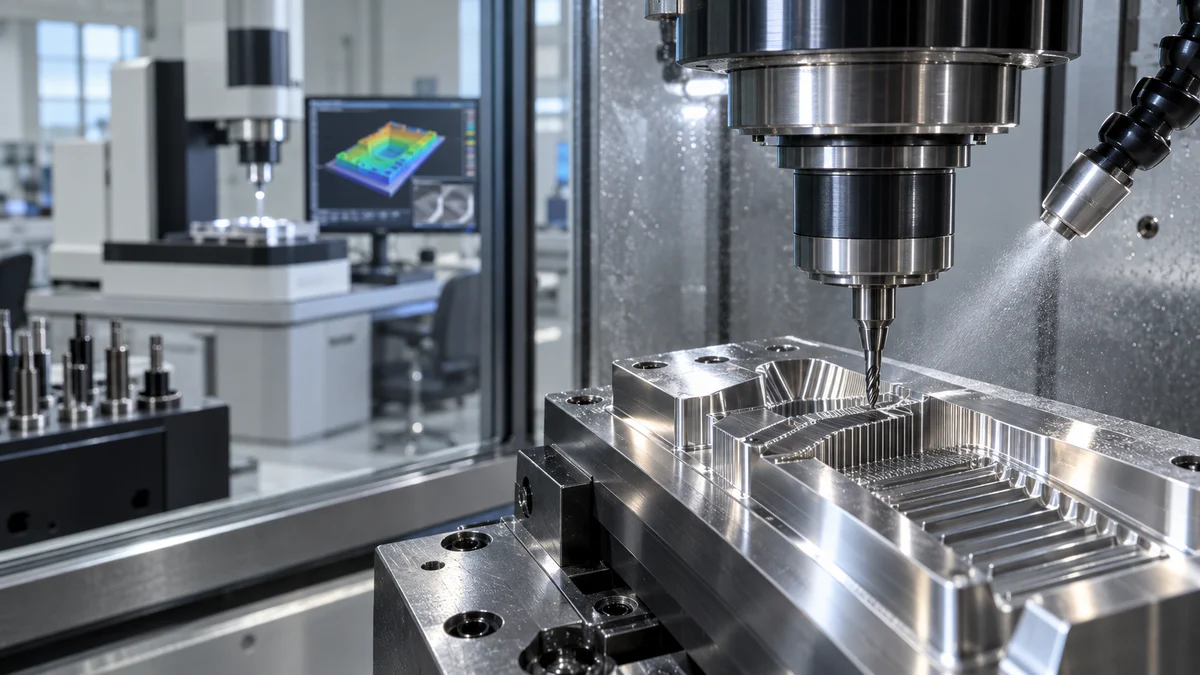
ควรเลือก เครื่องกัดแกะสลักที่มีความแม่นยำสูง โดยมีแผนการวัดอยู่ข้างๆ แบบร่าง ตัวอักษรขนาดเล็ก ร่องแคบๆ การเปลี่ยนผ่านทางแสง รายละเอียดของอิเล็กโทรด และร่องเล็กๆ อาจดูคมชัดภายใต้แสงไฟในโรงงาน แต่ก็อาจไม่สอดคล้องกับการใช้งานจริง การตัดสินใจซื้อจะชัดเจนขึ้นเมื่อทีมงานคำนึงถึงข้อผิดพลาดตั้งแต่จุดอ้างอิงไปจนถึงเส้นทางการเคลื่อนที่ของเครื่องมือและการวัดที่เสร็จสมบูรณ์ แทนที่จะถามเพียงว่าเครื่องจักรนั้น "มีความแม่นยำสูง" หรือไม่
คู่มือนี้เหมาะสำหรับทีมงานด้านแม่พิมพ์ อิเล็กโทรด อิเล็กทรอนิกส์ ชิ้นส่วนทางการแพทย์ และงานละเอียด ที่วางแผนจะทดสอบเครื่องจักรหรือขอใบเสนอราคา (RFQ) โดยนำเสนอโครงสร้างการวัด ไม่ใช่ตัวเลขความสามารถที่รับประกันได้ ผลลัพธ์ขึ้นอยู่กับเครื่องจักรที่สั่งซื้อ กระบวนการ สภาพแวดล้อม เครื่องมือ อุปกรณ์จับยึดชิ้นงาน วัสดุ รูปทรง และวิธีการตรวจสอบ
วางคุณสมบัติการใช้งานไว้ตรงกลาง
เริ่มต้นด้วยคุณลักษณะขนาดเล็กที่อาจทำให้ชิ้นส่วนนั้นไม่ผ่านเกณฑ์ คุณลักษณะดังกล่าวอาจเป็นความกว้างของร่องที่ระดับความลึกที่กำหนด ตำแหน่งขอบที่สัมพันธ์กับจุดอ้างอิง ลักษณะพื้นผิวเฉพาะที่ รูปทรงมุม ความหนาของผนัง การเปลี่ยนผ่านของความลาดเอียง หรือตัวอักษรที่สลักไว้ซึ่งต้องยังคงอ่านได้ชัดเจนหลังจากเคลือบผิวแล้ว
อธิบายว่าเหตุใดคุณลักษณะนี้จึงมีความสำคัญ ช่องทางอาจควบคุมการไหล มุมของอิเล็กโทรดอาจส่งผลต่อผลลัพธ์ EDM ในภายหลัง และการเปลี่ยนผ่านของชิ้นส่วนแม่พิมพ์อาจส่งผลต่อการปลดปล่อยหรือลักษณะที่ปรากฏ ฟังก์ชันนั้นจะกำหนดว่าจะวัดที่ใด วิธีการกรองข้อมูล และค่าเฉลี่ยจะปกปิดข้อบกพร่องเฉพาะจุดหรือไม่
สำหรับการตรวจสอบเครื่องกัดแกะสลักที่มีความแม่นยำสูง ควรแยกการกำหนดคุณสมบัติออกจากตัวอย่างที่ผู้จำหน่ายนำเสนอ การทดสอบควรท้าทายความสัมพันธ์ที่แท้จริงของผู้ซื้อ ไม่ใช่เพียงแค่จำลองตัวอย่างที่ดึงดูดใจเท่านั้น
จัดทำงบประมาณด้านการวัดผลก่อนจัดทำงบประมาณด้านเครื่องจักร
ระบุทุกขั้นตอนระหว่างแบบร่างและค่าที่รายงาน: การกำหนดจุดอ้างอิง สภาพชิ้นงาน การติดตั้งอุปกรณ์จับยึด การวัดเครื่องมือ การเคลื่อนที่ของเครื่องจักร สภาวะความร้อน แรงตัด การเกิดครีบ การทำความสะอาด การปล่อยชิ้นงาน การจับยึดเพื่อตรวจสอบ พฤติกรรมของเครื่องมือ การสุ่มตัวอย่าง การกรอง และการคำนวณผลลัพธ์
อย่ากำหนดตัวเลขที่สมมติขึ้นหากไม่มีหลักฐาน ระบุผู้มีส่วนร่วมแต่ละรายว่าเป็นค่าประมาณ ค่าที่วัดได้ ข้อมูลที่ผู้จำหน่ายระบุ หรือไม่ทราบ จากนั้นระบุผู้มีส่วนร่วมเพียงไม่กี่รายที่น่าจะใช้พื้นที่งบประมาณความคลาดเคลื่อนหรือความไม่แน่นอนมากที่สุด
โครงการวัดพื้นผิวและส่วนต่อประสาน ของ NIST แสดงให้เห็นว่าเหตุใดมาตราส่วนการวัด เครื่องมือ และคำจำกัดความของพื้นผิวจึงมีความสำคัญ การทดสอบด้วยเครื่องจักรยังคงต้องใช้วิธีการที่ออกแบบมาสำหรับคุณลักษณะเฉพาะนั้นๆ
จับคู่เครื่องมือกับคำถาม
เครื่องมือแต่ละชนิดให้คำตอบที่แตกต่างกัน หัววัดแบบสัมผัสอาจระบุตำแหน่งจุดอ้างอิงที่แข็งแรงได้ แต่พลาดรายละเอียดที่บอบบางและแคบ ระบบออปติคอลสามารถรวบรวมข้อมูลได้หนาแน่น แต่ยังคงมีความไวต่อการสะท้อนแสง การตีความขอบ การโฟกัส และการกรอง เครื่องมือวัดพื้นผิวอาจรายงานลักษณะพื้นผิวเหนือร่องรอยหรือพื้นที่ที่กำหนดโดยไม่ต้องพิสูจน์ตำแหน่งของรายละเอียดนั้นๆ
| คำถามเกี่ยวกับคุณลักษณะ | แนวทางการวัดที่เป็นไปได้ | รายละเอียดวิธีการล็อก |
|---|---|---|
| ตำแหน่งจากจุดอ้างอิง | เครื่องวัดพิกัดสามมิติ (CMM), ระบบวิชั่น หรือการตรวจสอบระหว่างกระบวนการผลิตที่ได้มาตรฐาน | การจำลองจุดอ้างอิง, สไตลัส หรือไม้บรรทัดขอบแสง |
| ความกว้างของช่องทางแคบ | การปรับเทียบวิสัยทัศน์หรือโปรไฟล์เชิงแสง | ระนาบความลึก, เกณฑ์, แสงสว่าง, ตำแหน่งการสุ่มตัวอย่าง |
| ลักษณะพื้นผิวเฉพาะที่ | การวัดพื้นผิวแบบสัมผัสหรือแบบออปติคอล | จุดตัด, ตัวกรอง, ทิศทาง, ความยาวหรือพื้นที่ในการประเมิน |
| รูปทรงมุมหรือรัศมี | วิธีการสแกนโปรไฟล์, การทำสำเนา, การใช้กล้องจุลทรรศน์ หรือการตัดชิ้นส่วน | กฎการปรับ, กำลังขยาย, การเตรียมการ, ความไม่แน่นอน |
| ความชัดเจนในการแกะสลัก | การทดสอบด้วยสายตาที่กำหนดไว้ รวมถึงการตรวจสอบขนาด | เงื่อนไขการแสดงผล จำนวนเส้นขีดขั้นต่ำ สถานะหลังการประมวลผล |
| ความสัมพันธ์ของผนังบาง | เครื่องวัดพิกัดสามมิติ (CMM), เครื่องสแกน หรือเครื่องวัดที่สร้างขึ้นเพื่อวัตถุประสงค์เฉพาะ | แรงหนีบ, สถานะปล่อย, อุณหภูมิ |
เลือกวิธีการตรวจสอบร่วมกับทีมควบคุมคุณภาพหรือทีมวัดก่อนทำการตัด หากผู้จำหน่ายและผู้ซื้อใช้คำจำกัดความของขอบที่แตกต่างกัน แม้ทั้งสองฝ่ายจะวัดอย่างละเอียดถี่ถ้วนแล้วก็อาจยังมีความเห็นไม่ตรงกันได้
กำหนดค่าอ้างอิงโดยไม่ปกปิดความบิดเบี้ยว
รายละเอียดเล็กๆ อาจมีความแม่นยำเมื่อเทียบกับพื้นผิวที่ตัดในบริเวณนั้น แต่คลาดเคลื่อนเมื่อเทียบกับจุดอ้างอิงการใช้งานของชิ้นส่วน ควรนำแผนผังจุดอ้างอิงในแบบร่างไปใช้ในการผลิตและการตรวจสอบทุกครั้งที่ทำได้ ระบุเมื่อจำเป็นต้องใช้จุดอ้างอิงทดแทนและผลกระทบต่อการตีความ
ตรวจสอบสิ่งที่เกิดขึ้นหลังจากชิ้นส่วนหลุดออกจากอุปกรณ์ยึด ชิ้นส่วนที่มีแผ่นบาง ผนังคล้ายฟอยล์ หรือชิ้นงานที่รับแรงดึง อาจเคลื่อนที่ได้เมื่อปล่อย บันทึกว่าผลการวัดได้มาจากการวัดขณะยึดอยู่กับที่ ขณะรองรับ ขณะปล่อยอิสระ หรือหลังจากช่วงเวลาปรับสภาพแล้ว
คู่มือระบบการวัดตำแหน่งหัววัดของเครื่องจักร CNC สามารถช่วยกำหนดจุดอ้างอิงและค่าชดเชยได้ การวัดตำแหน่งหัววัดจะมีประโยชน์ก็ต่อเมื่อมีการกำหนดหัววัด จุดอ้างอิง กฎการอัปเดต และขีดจำกัดการหยุดแล้วเท่านั้น
ออกแบบคูปองทดลองใช้โดยคำนึงถึงลักษณะความล้มเหลว
คูปองที่ดีไม่ใช่แค่โลโก้ ควรมีคุณสมบัติที่แสดงให้เห็นถึงการเบี่ยงเบนของเครื่องมือ การประมาณค่าระหว่างจุด คุณภาพของขอบ การควบคุมความลึก พฤติกรรมของมุม การเข้าถึงเครื่องมือ การระบายเศษ และลำดับความร้อน หากพฤติกรรมของพื้นที่การทำงานมีความสำคัญ ควรวางคุณสมบัติที่ซ้ำกันไว้ในตำแหน่งโต๊ะที่แตกต่างกัน
ใช้วัสดุที่ต้องการและตัวอย่างชิ้นงานเปล่าที่เหมาะสม ควรมีอย่างน้อยหนึ่งส่วนประกอบที่ใกล้เคียงกับขนาดหรืออัตราส่วนที่ต้องการ แต่ควรหลีกเลี่ยงชิ้นงานที่ตรวจสอบได้ยาก การเข้าถึงการวัดควรอยู่ในขั้นตอนการออกแบบชิ้นงาน
สำหรับการเปรียบเทียบเครื่องกัดแกะสลักที่มีความแม่นยำสูง ควรใช้รูปทรงเรขาคณิตที่ควบคุมได้ วัสดุ ประเภทเครื่องมือ วิธีการตรวจสอบ และกฎการตัดสินใจที่เหมือนกันในทุกเครื่อง อัตราป้อนและอัตราความเร็วอาจแตกต่างกันไปตามผู้ผลิต แต่ควรบันทึกความแตกต่างทุกอย่างไว้พร้อมกับผลลัพธ์
ให้ถือว่าเครื่องมือตัดเป็นส่วนประกอบที่สามารถวัดได้
ในระดับรายละเอียดขนาดเล็กมาก เส้นผ่านศูนย์กลางของเครื่องมือที่ระบุไว้เพียงอย่างเดียวไม่เพียงพอ ต้องบันทึกข้อมูลต่างๆ เช่น รหัสประจำตัวของเครื่องมือ ค่าความคลาดเคลื่อนที่วัดได้ สภาพของคมตัด ความยาวของเกจ ตัวยึด การเคลือบผิว รูปทรงของร่อง และวิธีการที่ใช้ในการกำหนดขนาดหรือความยาว รวมถึงระบุด้วยว่าเครื่องมือชิ้นนั้นเป็นของใหม่ ผ่านการปรับสภาพ หรือนำกลับมาใช้ใหม่
การโก่งตัวและการสึกหรอของเครื่องมืออาจทำให้ความกว้าง ความเรียว ความเรียบของพื้นผิว และรูปทรงของขอบเปลี่ยนไปตลอดเส้นทาง ควรวางแผนการตรวจสอบระหว่างทางโดยพิจารณาจากความเสี่ยง แทนที่จะสันนิษฐานว่าเครื่องมือมีสภาพเดียวตลอดทั้งชิ้นงาน ขอบที่แตกหรือเสียหายอาจทำให้พื้นผิวดูสมจริงในบริเวณนั้น แต่จะเปลี่ยนรูปทรงการใช้งานจริง
เก็บภาพการตรวจสอบเครื่องมือพร้อมมาตราส่วน สภาพแสง และตำแหน่งของส่วนประกอบต่างๆ ภาพถ่ายมาโครที่ไม่มีป้ายกำกับนั้นมีประโยชน์สำหรับการอภิปราย แต่ไม่สามารถใช้เป็นหลักฐานในการปล่อยตัวได้
ควบคุมความร้อน เศษชิ้นส่วน และความสะอาด เพื่อเป็นข้อมูลป้อนเข้าในการวัด
การอุ่นเครื่อง การทำงานของแกนหมุน สภาพของน้ำหล่อเย็น อุณหภูมิห้อง อุณหภูมิของวัสดุ ลำดับการตัด และระยะเวลาการหยุดนิ่ง สามารถส่งผลต่อผลลัพธ์ในรายละเอียดปลีกย่อยได้ บันทึกเงื่อนไขที่มีผลต่อการทดลองและทำซ้ำเมื่อเปรียบเทียบผลลัพธ์
เศษโลหะขนาดเล็กอาจทำให้พื้นผิวเสียหายหรืออุดตันช่องแคบได้ การจ่ายสารหล่อเย็นหรืออากาศสามารถช่วยระบายอากาศได้ดีขึ้น แต่ก็อาจทำให้เครื่องมือขนาดเล็กเบี่ยงเบนหรือส่งผลต่อสภาวะความร้อนได้ คู่มือการเลือกใช้ระบบหล่อเย็นสำหรับเครื่อง CNC มีคำถามเกี่ยวกับกระบวนการที่กว้างขึ้น การทดลองต้องยืนยันการจ่ายสารหล่อเย็นให้เหมาะสมกับตัวเครื่อง เครื่องมือ และรูปทรงเรขาคณิตจริง
ทำความสะอาดชิ้นงานด้วยวิธีการที่ได้รับการอนุมัติก่อนทำการตรวจสอบ การแปรงอย่างรุนแรง การพ่นทราย หรือการลบคมด้วยมือ อาจทำให้ขอบที่กำลังวัดนั้นเปลี่ยนแปลงไปได้ บันทึกสถานะการตรวจสอบ: ก่อนตัด, ทำความสะอาดแล้ว, ลบคมแล้ว, เคลือบแล้ว หรือประกอบแล้ว
แยกพฤติกรรมของเครื่องจักรออกจากพฤติกรรมของกระบวนการ
เมื่อผลลัพธ์ไม่ตรงตามที่คาดไว้ ให้ตรวจสอบหลักฐานก่อนปรับพารามิเตอร์ รูปทรงของเครื่องจักร พฤติกรรมของแกนหมุน การตอบสนองของเซอร์โว สภาพของตัวจับยึดเครื่องมือ พารามิเตอร์การตัด การสึกหรอของเครื่องมือ การปฏิบัติตามของอุปกรณ์จับยึด ความเค้นของชิ้นงาน อุณหภูมิ และวิธีการวัด สามารถทำให้เกิดอาการคล้ายกันได้
ใช้การตัดเพื่อวินิจฉัยและการวัดซ้ำเพื่อแยกปัจจัยที่ก่อให้เกิดปัญหา บันทึกการสอบเทียบเครื่องจักรนั้นมีประโยชน์ แต่ไม่ได้คาดการณ์คุณลักษณะขนาดเล็กเฉพาะเจาะจงได้โดยอัตโนมัติ ในทางกลับกัน การเลือกใช้เครื่องมือที่ไม่เหมาะสมเพียงครั้งเดียวไม่ควรนำมาสรุปเกี่ยวกับเครื่องจักรทั้งหมด
บทความของ NIST เกี่ยวกับ การวัดมิติสำหรับการผลิตระดับไมโครและเมโซสเกล ให้บริบททางเทคนิคที่เป็นประโยชน์เกี่ยวกับความท้าทายในการวัดที่ขึ้นอยู่กับขนาด
กำหนดลำดับขั้นตอนการตรวจสอบที่ผู้อื่นสามารถทำซ้ำได้
เขียนลำดับขั้นตอนราวกับว่าห้องปฏิบัติการอื่นจะทำซ้ำขั้นตอนเหล่านั้น รวมถึงการทำความสะอาด การปรับสภาพ การติดตั้งอุปกรณ์ การจัดแนวอ้างอิง การตั้งค่าเครื่องมือ สถานะการสอบเทียบหรือการตรวจสอบ ตำแหน่งของชิ้นงาน รูปแบบการสแกนหรือจุด การตั้งค่าตัวกรอง กฎการปรับ การนับจำนวนครั้งที่ทำซ้ำ และรูปแบบการรายงาน
การรวบรวมจุดข้อมูลจำนวนมากโดยปราศจากการพิจารณาอย่างรอบคอบไม่ได้รับประกันว่าจะได้คำตอบที่ดีกว่าเสมอไป จุดข้อมูลต้องแสดงถึงคุณลักษณะที่ต้องการและหลีกเลี่ยงพื้นที่ที่ไม่ถูกต้อง ควรเก็บรักษาข้อมูลดิบและผลลัพธ์ที่ผ่านการประมวลผลไว้ เพื่อให้สามารถตรวจสอบตัวกรองหรือตัวเลือกที่เหมาะสมได้ในภายหลัง
สำหรับการทดสอบเครื่องกัดแกะสลักที่มีความแม่นยำสูง ควรวัดคุณลักษณะที่เลือกไว้มากกว่าหนึ่งครั้ง โดยควรถอดและประกอบชิ้นงานใหม่หากความแม่นยำในการทำซ้ำมีความสำคัญ หากทำได้ ควรเปรียบเทียบชุดย่อยโดยใช้วิธีการที่สองเพื่อเปิดเผยความไม่สอดคล้องกันอย่างเป็นระบบ
ใช้เมทริกซ์การปล่อยมลพิษแทนการประทับตราผ่าน/ไม่ผ่านเพียงครั้งเดียว
เซลล์สีเขียวเพียงเซลล์เดียวอาจซ่อนจุดอ่อนของห่วงโซ่การวัดได้ ควรแยกพิจารณาฟังก์ชัน รูปทรงเรขาคณิต พื้นผิว ขอบ ความสามารถในการทำซ้ำ ความเสถียรของกระบวนการ และความสามารถในการตรวจสอบ
| ขนาดการปล่อย | หลักฐานที่ต้องตรวจสอบ | การตัดสินใจที่เป็นไปได้ |
|---|---|---|
| เรขาคณิตเชิงฟังก์ชัน | มิติที่เกี่ยวข้องกับข้อมูลบนคุณลักษณะตัวแทน | ยอมรับ ปรับกระบวนการ ออกแบบเส้นทางใหม่ |
| รูปแบบท้องถิ่น | รูปทรง มุม ความลาดเอียง พื้นร่อง | ยอมรับหรือแยกปัญหาเครื่องมือ/เส้นทาง |
| สภาพพื้นผิว | ข้อมูลพื้นผิวที่กำหนดและแผนที่ข้อบกพร่อง | ยอมรับตามฟังก์ชันหรือแก้ไขการตกแต่งขั้นสุดท้าย |
| ความสมบูรณ์ของขอบ | รอยขรุขระ, รอยบิ่น, รอยพลิกกลับ, เอฟเฟ็กต์หลังการประมวลผล | แก้ไขเครื่องมือ เส้นทาง การควบคุม หรือการลบคม |
| ความสามารถในการทำซ้ำ | การรับน้ำหนัก การตัด และการวัดซ้ำๆ | ขยายเวลาทดลอง หรือควบคุมที่นั่ง/อุณหภูมิ |
| ความมั่นใจในการวัด | ความสอดคล้องของวิธีการ ความไม่แน่นอน การตรวจสอบข้อมูลดิบ | ยอมรับวิธีการหรือยกระดับการศึกษาด้านมาตรวิทยา |
ระบุว่าผลลัพธ์นั้นสอดคล้อง เป็นไปตามข้อมูลเท่านั้น หรือยังไม่สามารถแก้ไขได้ ป้ายกำกับดังกล่าวจะป้องกันไม่ให้ภาพจากกล้องจุลทรรศน์ที่ใช้ในการสำรวจกลายเป็นหลักฐานการยอมรับอย่างเป็นทางการ
ตรวจสอบภาระการวัดผลการผลิต
วิธีการในห้องปฏิบัติการอาจช้าเกินไป ละเอียดอ่อนเกินไป หรือมีราคาแพงเกินไปสำหรับการผลิต จึงควรตัดสินใจว่าส่วนประกอบใดบ้างที่ต้องการการตรวจสอบอย่างละเอียด การสุ่มตัวอย่าง การควบคุมระหว่างกระบวนการ การวัดการทำงาน หรือการตรวจสอบในห้องปฏิบัติการเป็นระยะ รวมทั้งรวมเวลาในการทำความสะอาด การติดตั้ง การตั้งโปรแกรม การวิเคราะห์ และการรายงานไว้ในแผนด้วย
ตรวจสอบให้แน่ใจว่าทีมผลิตสามารถเข้าถึงเอกสารสำคัญที่จำเป็นได้ ได้แก่ โปรแกรมหลัก สูตรการทำงานของเครื่องมือ มาตรฐานการสอบเทียบ ภาพตัวอย่าง ขีดจำกัดการยอมรับ และขั้นตอนการแจ้งปัญหา กระบวนการผลิตด้วยเครื่องกัดและแกะสลักที่มีความแม่นยำสูงจะไม่พร้อมสำหรับการใช้งานทั่วไปหากมีเพียงผู้เชี่ยวชาญคนเดียวที่เข้าใจผลลัพธ์
เขียน RFQ โดยเน้นที่ชุดหลักฐาน
ส่งไฟล์ CAD และแบบร่างที่ควบคุมแล้ว รายละเอียดวัสดุและชิ้นงาน รายการคุณลักษณะที่สำคัญ แผนผังอ้างอิง สภาพพื้นผิวที่ต้องการ เครื่องมือที่วางแผนไว้ ข้อสมมติฐานเกี่ยวกับผลลัพธ์ ข้อจำกัดของเครื่องมือ และปริมาณตัวอย่าง ขอให้ผู้จำหน่ายระบุการกำหนดค่าเครื่องจักร การเป็นเจ้าของกระบวนการ สภาพแวดล้อมการทดสอบ วิธีการวัด ข้อยกเว้น และหลักฐานดิบที่ส่งมอบ
ใช้ เครื่องกัด และ เครื่องกลึงแนวตั้ง เพื่อเปรียบเทียบโครงสร้างเฉพาะเมื่อเข้าใจลักษณะเฉพาะและความต้องการในการตรวจสอบอย่างชัดเจนแล้วเท่านั้น
คำถามที่ทีมมาตรวิทยาและกระบวนการถาม
การทดสอบเครื่องกัดแกะสลักความแม่นยำสูงควรพิสูจน์อะไร?
ควรแสดงให้เห็นถึงความสัมพันธ์ของคุณลักษณะที่กำหนดไว้ สภาพพื้นผิวและขอบ พฤติกรรมที่เกิดขึ้นซ้ำๆ ข้อมูลป้อนเข้าของกระบวนการ และความน่าเชื่อถือของการวัดสำหรับรูปแบบและวัสดุที่เป็นตัวแทน
ความคมชัดของภาพถือเป็นเกณฑ์การยอมรับที่เหมาะสมหรือไม่?
อาจเป็นเกณฑ์ที่กำหนดไว้สำหรับลักษณะที่ปรากฏหรือความชัดเจน แต่ควรระบุถึงแสงสว่าง กำลังขยาย ระยะการมอง ตัวอย่างอ้างอิง และขีดจำกัดของข้อบกพร่อง เกณฑ์นี้ไม่สามารถใช้แทนหลักฐานเชิงมิติได้
เครื่องจักรนี้สามารถตัดชิ้นส่วนที่มีขนาดเล็กที่สุดได้แค่ไหน?
ไม่มีคำตอบสากลที่รับผิดชอบได้ ประสิทธิภาพขึ้นอยู่กับรูปทรงเรขาคณิต วัสดุ เครื่องมือ การเบี่ยงเบน การเข้าถึง สภาพการตัด สภาพความร้อน การกำหนดค่าเครื่องจักร และวิธีการวัดผลลัพธ์
เหตุใดผลการตรวจด้วยแว่นตาและคอนแทคเลนส์จึงไม่ตรงกัน?
พวกเขาอาจใช้คำจำกัดความของขอบ ตัวกรอง การปรับ การบังคับ การสุ่มตัวอย่าง หรือการตอบสนองของพื้นผิวที่แตกต่างกัน ตรวจสอบข้อมูลดิบและวิธีการก่อนที่จะถือว่าตัวเลขใดตัวหนึ่งเป็นความจริง
ควรทำการวัดค่าต่างๆ ภายในอุปกรณ์ที่ติดตั้งหรือไม่?
วัดในสภาวะที่เกี่ยวข้องกับการทำงานและข้อกำหนดของแบบร่าง สำหรับชิ้นส่วนที่ไวต่อการบิดเบี้ยว อาจจำเป็นต้องเปรียบเทียบสภาวะที่ถูกยึดและสภาวะที่ปล่อยแล้วเพื่ออธิบายการเคลื่อนที่
เครื่องมือตรวจวัดสามารถตรวจสอบรายละเอียดขนาดเล็กได้หรือไม่?
เฉพาะเมื่อระบบหัววัด สไตลัส การเข้าถึง ความไม่แน่นอน และรูปทรงเรขาคณิตของชิ้นงานสนับสนุนงานนั้น ๆ เท่านั้น บ่อยครั้งที่มันเหมาะสมกว่าสำหรับจุดอ้างอิงที่แข็งแกร่งหรือการตรวจสอบกระบวนการมากกว่าสำหรับชิ้นงานที่เล็กที่สุด
ควรคำนึงถึงการสึกหรอของเครื่องมืออย่างไร?
กำหนดช่วงเวลาการตรวจสอบ ตัวบ่งชี้การสึกหรอ กฎการแก้ไข ขีดจำกัดการเปลี่ยน และคุณลักษณะที่ได้รับผลกระทบ บันทึกสถานะของเครื่องมือทุกครั้งที่มีผลการวัด
ควรบันทึกข้อมูลด้านสิ่งแวดล้อมอะไรบ้าง?
บันทึกเงื่อนไขที่อาจส่งผลต่อการตัดสินใจ เช่น การอุ่นเครื่อง อุณหภูมิห้องและชิ้นงาน สภาพของสารหล่อเย็น ประวัติการทำงานของแกนหมุน และระยะเวลาระหว่างการตัดและการวัด
ต้องทำการวัดซ้ำกี่ครั้งถึงจะเพียงพอ?
เลือกจำนวนครั้งในการทดลองซ้ำโดยพิจารณาจากความเสี่ยง ความแปรผันของวิธีการ มูลค่าของชิ้นส่วน และการตัดสินใจที่กำลังดำเนินการ รวมถึงการถอดและเปลี่ยนชิ้นส่วนเมื่อการติดตั้งอุปกรณ์ยึดทำให้เกิดความไม่แน่นอน
อะไรบ้างที่ควรอยู่ในชุดข้อมูลการวัดขั้นสุดท้าย?
รวมถึงรายละเอียดการแก้ไขแบบร่าง คำจำกัดความของคุณลักษณะ วิธีการอ้างอิง เครื่องมือและสถานะ โปรแกรมหรือสูตร ข้อมูลดิบ การตั้งค่าการประมวลผล ผลลัพธ์ รูปภาพพร้อมมาตราส่วน เงื่อนไข ความคลาดเคลื่อน และการอนุมัติ
ทำให้การวัดเป็นส่วนหนึ่งของการตัดสินใจของเครื่องจักร
เมื่อทำการตรวจสอบเครื่องกัดแกะสลักความแม่นยำสูงด้วยเครื่อง CNC ของ Zhihe โปรดระบุแผนผังลักษณะเฉพาะขนาดเล็ก รูปทรงที่ควบคุมได้ วัสดุ ข้อจำกัดของเครื่องมือ ตรรกะการอ้างอิง สภาพพื้นผิว วิธีการตรวจสอบ และอัตราการผลิตที่ต้องการ ศึกษา ผลิตภัณฑ์ CNC ของ Zhihe อย่างละเอียด จากนั้น ติดต่อทีมวิศวกรรม เพื่อกำหนดการทดลองที่ข้อมูลสามารถผ่านการตรวจสอบทางเทคนิคได้ ผลลัพธ์ที่ถูกต้องคือขอบเขตกระบวนการที่วัดได้ ไม่ใช่ฉลากความแม่นยำที่ไม่ได้รับการสนับสนุน





